Sida 168
Låsen, de brandfria kassaskåpen och spiktillverkningen
168
LÅSEN, DE BRANDFBIA KASSASKÅPEN OCH SPIKTILLVERKNINGEN.
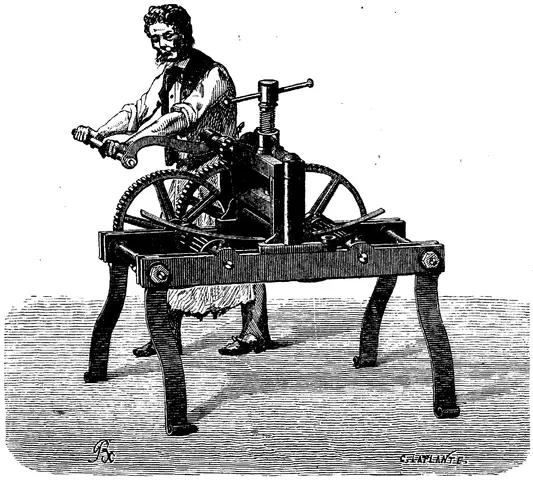
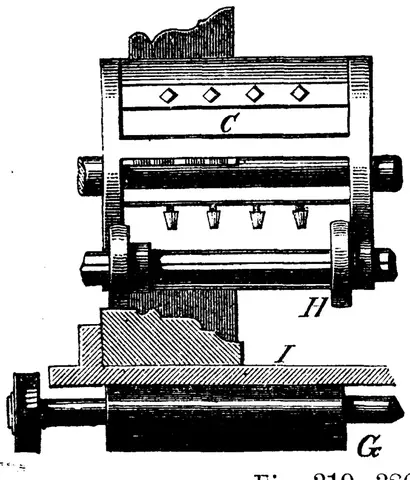
För att tillverka spik af glödande jern begagnade man sig först af valsverk, som man sedermera på många sätt förbättrat. Framsidan af ett sådant valsverk visar oss fig. 179, medan fig. 180 visar en genomskärning af det samma efter linien 1 — 2. Det består af två valsar C C\ som medelst kuggdref gripa uti hvarandra på båda sidor och på sina omkretsar äro försedda med fåror, motsvarande den form, spikarna skola erhålla.
Den dubbla kuggkopplingen har till ändamål att göra omvridningen fullkomligt samtidig. I fig. 180 synes jernremsan X, som går genom valsarna och delvis redan blifvit pressad i spikform, medan den följande afbildningen (fig. 181) visar henne, då hon redan lemnat valsarna, A från breddsidan och B i längdgenomskärning. Hon innehåller ej blott på längden, utan äfven på bredden material för ett antal spikar, och för att skilja dessa längdstycken från hvarandra föres hon nu mellan ett par skärvalsar E (lig. 179), som sönderskära henne i smala remsor y, hviikas bredd motsvarar spikarnas tjocklek.
De flesta spiksorter förarbetas på detta sätt till den
ungefärliga formen. De smala spikremsorna komma derpå
i upphettadt tillstånd i en särskildt för detta ändamål
-H konstruerad maskin, hvars beskrifning dock skulle bli allt
1
Ml
Fig. 181. Valsad spik.
för vidlyftig, och der de genom tryck mellan klämbackar färdigbildas och livar för sig afklippas från remsan.
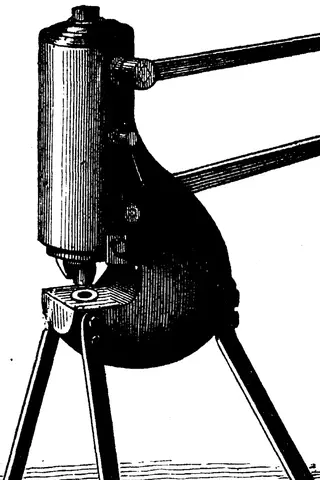
Den förnämsta af de många olika maskiner, som Fig. 182. Tillspetsning blifvit uppfunna för tillverkning af spik, torde vara den af jembanspik. af q Gustafsson från Tumbäck nära Jönköping kon-
struerade spikmaskin, som var utstäld vid verldsutställningen i London 1862 och då väckte stor uppmärksamhet. Maskinen är allt för invecklad, för att det skulle låta sig göra att här närmare beskrifva honom, men vi skola antyda grunderna för hans verkan. Jernstänger af omkring 4 fots längd uppvärmas vid ändan i en liten vid maskinen stående assja och utsmidas först i ena ändan ungefär till en spiks tjocklek. Arbetaren inför en upphettad stång, med den tillspetsade ändan förut, mellan ett par fjädrar, ledande stången mellan
u
Fig. 183. Olika spiksnitt.
urhålkningarna i två roterande valsar, hvilka indraga henne emellan sig och vidare genom en hylsa till fördjupningen på två mindre valsar; dessa stå stilla, medan stången fortgår genom den djupaste och bredaste delen af sistnämda fördjupning. Härifrån kommer stången genom en ledare mellan käftarna till en tång, som är försedd med två backar af härdadt stål. Vid käftarnas slutning pressas stången mellan dessa backar. Derefter vrides tången kring en bult, hvarjemte stången samtidigt upplyftes och en s. k. klippare afskär spik-
På sidan nämns
Källa: Internet Archive · ·