Sida 24
Maskinbygnadskonsten och hennes hjelpmedel
24 MASKINBYGNADSKOXSTEN OCH HENNES HJELPMEDEL.
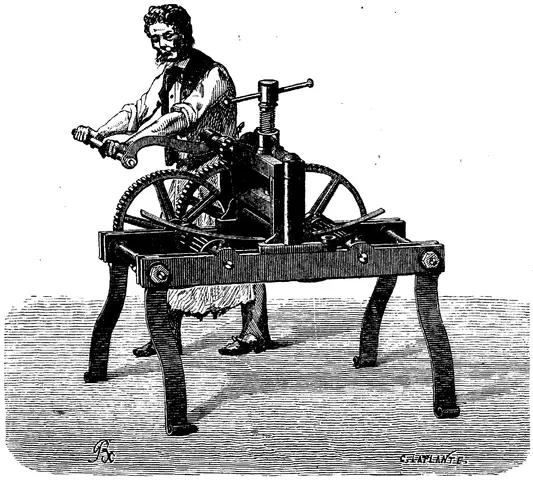
excenterskifvan öfvergår i den ställning, fig. 17 antyder. Saxar med parallelrörelse finnas utförda på ofantligt många sätt.
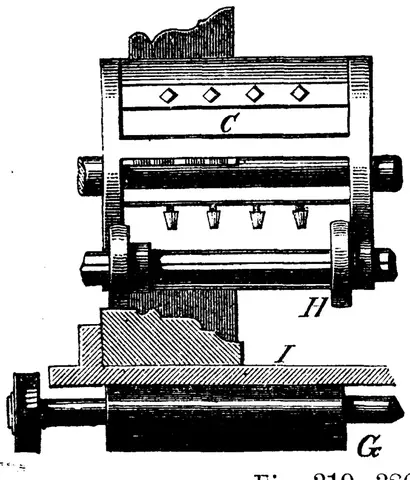
Punsningen eller pressningen af hål i metall är ett vida enklare och beqvämare sätt än att borra, hvartill vi något senare skola återkomma, men kan endast användas vid ej allt för tjocka smidesplåtar, af det slag som användes till de vanliga jernkonstruktionerna, ångpannor, broar, fartyg, takstolar ni. m. Man har visserligen påstått, att metallens motståndsförmåga skadas genom punsningen, ehuru andra tekniker förfäkta en motsatt åsigt; i alla händelser är dock förfaringssättet så beqvämt, att det alltid skall finna betydlig användning. Punsningen af hålet sker medelst en cylindrisk, vid ansatsytan plan stamp af väl härdadt stål, hvilken noga passar in i ett hål, som är anbragt i en likaledes af härdadt stål förfärdigad underlagsplatta. Metallstycket, som skall genomborras, lägges på denna platta, och stampen pressar nu ut ett stycke, livars diameter är lika med hans egen. På detta sätt framställas nithålen till ångpannor, stag för broar ni. m. hastigt och noggrant; vidare kan man med dylika maskiner förse sågblad med tänder eller i allmänhet för sär-
Fig. 20. Ångpanna.
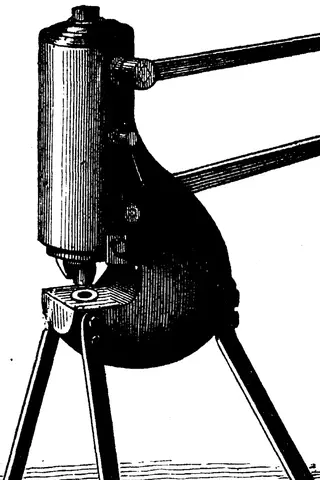
skilda ändamål genombryta tjockare eller tunnare plåtar. Små punsmaskiner att drifvas för hand har man konstruerat med användning af vinkelhäfståflg, differentialskruf eller på allra senaste tiden med begagnande af hydrauliskt tryck. Fig. 18 visar en hydraulisk punsmaskin af engelsk konstruktion, hvars stora användbarhet hastigt skaffat honom en vidsträckt utbredning. Med en sådan maskin kan man, allt efter hans storlek, punsa hål med 3 till 10 liniers diameter genom plåt af samma tjocklek. Maskinen är inrättad alldeles som en hydraulisk press, endast med den skilnad, att presskolfven här är utbytt mot stampen och att trycket här ej verkar nedifrån uppåt, utan tvärtom. Pumpinrättningen befinner sig i ett starkt gjutjernskärl, som upptill öfvergår i en cylindrisk ansats. Den nedre häfstången i fig. 18 tjenar till att lyfta den stora kolfven med stampen, sedan hålet är pressadt.
Tillverkningen af ångpannor. Saxar, punsmaskiner jemte några andra mekaniska inrättningar, såsom plåtböjningsmaskiner och nitmaskiner, finna sin hufvudsakliga användning inom ångpannfabrikationen, hvarmed tillverknin-
På sidan nämns
Källa: Internet Archive · ·