
Sida 141
GJIJT NING AF BRONSSTATYER / VÅRA DAGAR
117
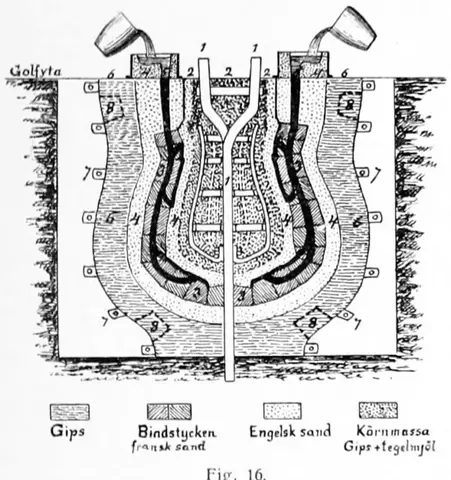
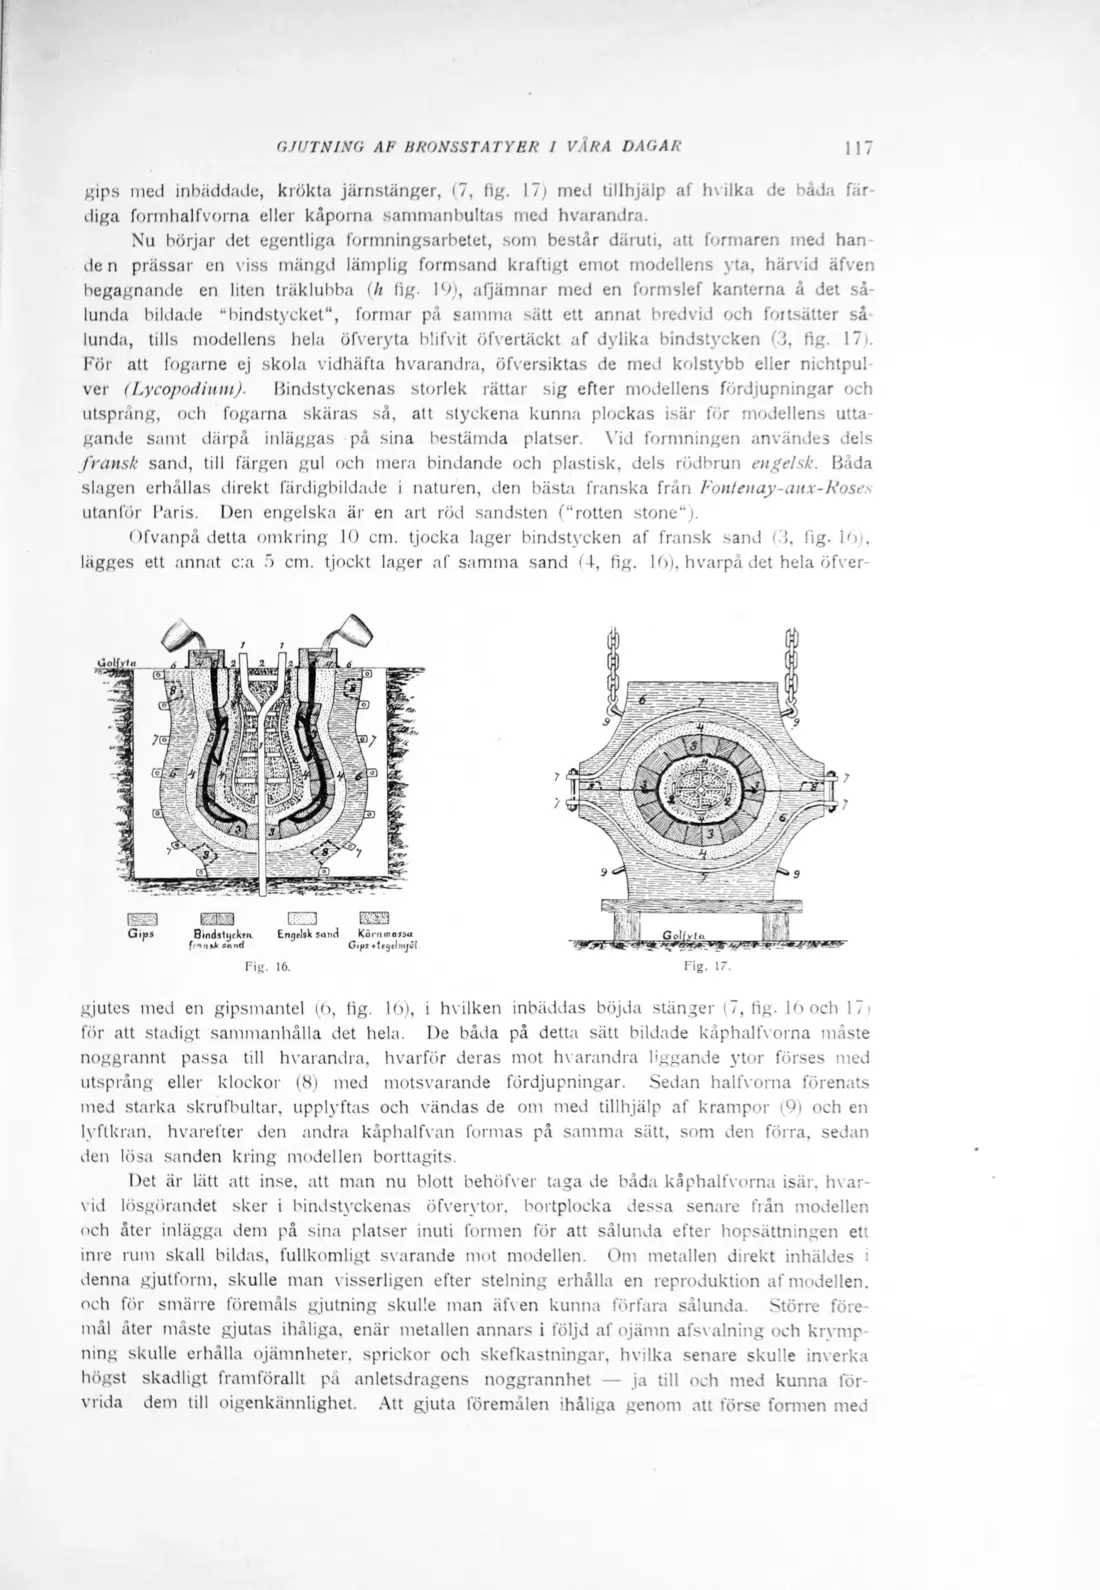
gips med inbäddade, krökta järnstänger, (7, (ig. \1 ) med tillhjälp af hvilka de båda färdiga formhalfvorna eller kåporna sammanbultas med hvarandra.
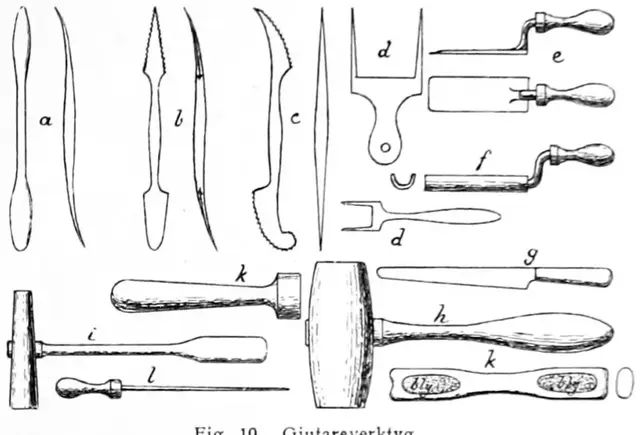
Nu börjar det egentliga formningsarbetet, som består däruti, att formaren med han de n prässar en viss mängd lämplig formsand kraftigt emot modellens yta, härvid äfven begagnande en liten träklubba (h lig. 16), afjämnar med en formslef kanterna å det sålunda bildade “bindstycket“, formar på samma sätt ett annat bredvid och fortsätter så lunda, tills modellens hela öfveryta blifvit öfvertäckt af dylika bindstycken ('■), tig. 17 . Föi- att fogarne ej skola vidhäfta hvarandra, öfversiktas de med kolstybb eller nichtpu! ver (Lycopodium). Bindstyckenas storlek rättar sig efter modellens fördjupningar och utsprång, och fogarna skäras så, att styckena kunna plockas isär för modellens uttagande samt därpå inläggas på sina bestämda platser. Vid formningen användes dels fransk sand, till färgen gul och mera bindande och plastisk, dels rödbrun engelsk. Båda slagen erhållas direkt färdigbildade i naturen, den bästa franska från Fontenay-aux- Roses utanför Baris. Den engelska är en art röd sandsten (“rotten stone“).
Ofvanpå detta omkring 10 cm. tjocka lager bindstycken af fransk sand (3, (ig. 10g lägges ett annat c:a 5 cm. tjockt lager af samma sand (4, fig. 16), hvarpå det hela öfver-
gjutes med en gipsmantel (6, lig. 16), i hvilken inbäddas böjda stänger (7, tig. lo och 17» för att stadigt sammanhålla det hela. De båda på detta sätt bildade kåphalfvorna måste noggrannt passa till h varandra, hvarför deras mot hvarandra liggande ytor förses med utsprång eller klockor (8) med motsvarande fördjupningar. Sedan halfvorna förenats med starka skrufbultar, upplyftas och vändas de om med tillhjälp af krampor (9) och en lvftkran, hvarefter den andra kåphalfvan formas på samma sätt, som den förra, sedan den lösa sanden kring modellen borttagits.
Det är lätt att inse. att man nu blott behöfver taga de båda kåphalfvorna isär. hvarvid lösgörandet sker i bindstyckenas öfverytor, bortplocka dessa senare från modellen och åter inlägga dem på sina platser inuti formen för att sålunda efter hopsättningen ett inre rum skall bildas, fullkomligt svarande mot modellen. Om metallen direkt inhäldes i denna gjutform, skulle man visserligen efter stelning erhålla en reproduktion af modellen, och för smärre föremåls gjutning skulle man äfven kunna förfara sålunda. Större föremål åter måste gjutas ihåliga, enär metallen annars i följd af ojämn afsvalning och krympning skulle erhålla ojämnheter, sprickor och skefkastningar, hvilka senare skulle inverka högst skadligt framförallt på anletsdragens noggrannhet — ja till och med kunna förvrida dem till oigenkännlighet. Att gjuta föremålen ihåliga genom att förse formen med
Källa: Internet Archive ·