Sida 232
Värdering av arbetsprestationer
232
TEKNISK TIDSKRIFT
Är exempelvis — 200 mm, D2 = o, S = 2 mm
60
och n — 30, alltså t = — , blir
30
200 — 060
T = - . — = 200 sek.
2 30
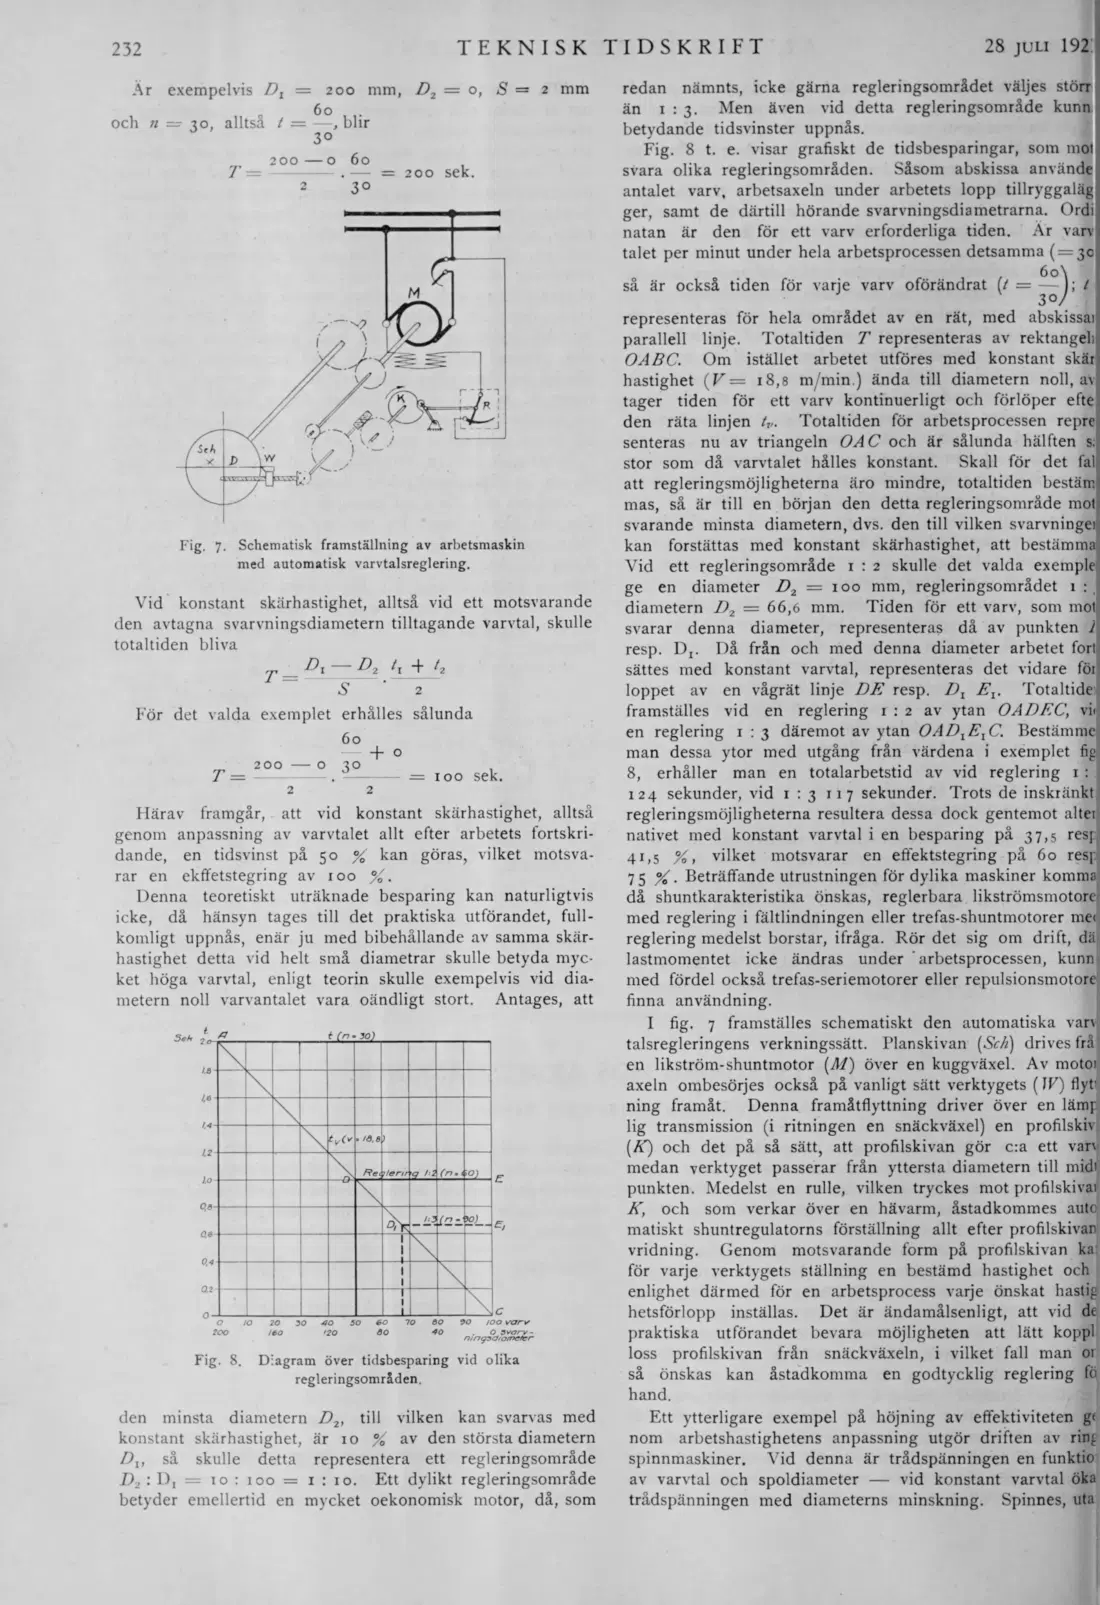
Fig. 7. Schematisk framställning av arbetsmaskin med automatisk varvtalsreglering.
Vid konstant skärhastighet, alltså vid ett motsvarande den avtagna svarvningsdiametern tilltagande varvtal, skulle totaltiden bliva
j , P\ — D* 4 4 4
— " S ‘ 2
För det valda exemplet erhålles sålunda
200 — o
2
60
+ 0
3°
2
100 sek.
Härav framgår, att vid konstant skärhastighet, alltså genom anpassning av varvtalet allt efter arbetets fortskridande, en tidsvinst på 50 % kan göras, vilket motsvarar en ekffetstegring av 100 %.
Denna teoretiskt uträknade besparing kan naturligtvis icke, då hänsyn tages till det praktiska utförandet, fullkomligt uppnås, enär ju med bibehållande av samma skärhastighet detta vid helt små diametrar skulle betyda mycket höga varvtal, enligt teorin skulle exempelvis vid diametern noll varvantalet vara oändligt stort. Antages, att
Fig. 8. Diagram över tidsbesparing vid olika regleringsområden.
den minsta diametern D2, till vilken kan svarvas med konstant skärhastighet, är 10 % av den största diametern Dlt så skulle detta representera ett regleringsområde D2 : Dj = 10 : 100 = 1:10. Ett dylikt regleringsområde betyder emellertid en mycket oekonomisk motor, då, som
28 juli 192:
redan nämnts, icke gärna regleringsområdet väljes störr än 1:3. Men även vid detta regleringsområde kunn betydande tidsvinster uppnås.
Fig. 8 t. e. visar grafiskt de tidsbesparingar, som mol svara olika regleringsområden. Såsom abskissa använde antalet varv, arbetsaxeln under arbetets lopp tillryggaläg ger, samt de därtill hörande svarvningsdia metrarna. Ordi natan är den för ett varv erforderliga tiden. Är varv talet per minut under hela arbetsprocessen detsamma ( = 30
6o\
så är också tiden för varje varv oförändrat (/ = — 1; t
3°/
representeras för hela området av en rät, med abskissai! parallell linje. Totaltiden T representeras av rektangel)' O AB C. Om istället arbetet utföres med konstant skär hastighet (V — 18,8 m/min.) ända till diametern noll, av tager tiden för ett varv kontinuerligt och förlöper efte den räta linjen tv. Totaltiden för arbetsprocessen repre senteras nu av triangeln OAC och är sålunda hälften s; stor som då varvtalet hålles konstant. Skall för det fal att regleringsmöjligheterna äro mindre, totaltiden bestäm: mas, så är till en början den detta regleringsområde mot svarande minsta diametern, dvs. den till vilken svarvningei kan forstättas med konstant skärhastighet, att bestämma i Vid ett regleringsområde 1 : 2 skulle det valda exemple ge en diameter D2 = 100 mm, regleringsområdet 1 : , diametern D2 = 66,6 mm. Tiden för ett varv, som mol svarar denna diameter, representeras då av punkten 1 resp. Dj. Då från och med denna diameter arbetet fort sättes med konstant varvtal, representeras det vidare föi loppet av en vågrät linje DE resp. D1 Ex. Totaltide framställes vid en reglering 1 : 2 av ytan OADEC, vit en reglering 1 : 3 däremot av ytan OAD1ElC. Bestämme man dessa ytor med utgång från värdena i exemplet fig 8, erhåller man en totalarbetstid av vid reglering 1 : 124 sekunder, vid 1:3 117 sekunder. Trots de inskränkt regleringsmöjligheterna resultera dessa dock gentemot altei nativet med konstant varvtal i en besparing på 37,5 resj 41,5 %, vilket motsvarar en eftektstegring på 60 resj 75 % . Beträffande utrustningen för dylika maskiner komma då shuntkarakteristika önskas, reglerbara likströmsmotore med reglering i fältlindningen eller trefas-shuntmotorer me< reglering medelst borstar, ifråga. Rör det sig om drift, dä lastmomentet icke ändras under arbetsprocessen, kunn med fördel också trefas-seriemotorer eller repulsionsmotore finna användning.
I fig. 7 framställes schematiskt den automatiska varv talsregleringens verkningssätt. Planskivan [Scti) drives frå en likström-shuntmotor ( M ) över en kuggväxel. Av motoi axeln ombesörjes också på vanligt sätt verktygets ( W) flyt' ning framåt. Denna framåtflyttning driver över en lämg lig transmission (i ritningen en snäckväxel) en profilskiv (E) och det på så sätt, att profilskivan gör c:a ett varv medan verktyget passerar från yttersta diametern till midi punkten. Medelst en rulle, vilken tryckes mot profilskivai K , och som verkar över en hävarm, åstadkommes auto matiskt shuntregulatorns förställning allt efter profilskivan vridning. Genom motsvarande form på profilskivan ka för varje verktygets ställning en bestämd hastighet och enlighet därmed för en arbetsprocess varje önskat hastig hetsförlopp inställas. Det är ändamålsenligt, att vid de praktiska utförandet bevara möjligheten att lätt koppl loss profilskivan från snäckväxeln, i vilket fall man or så önskas kan åstadkomma en godtycklig reglering fö hand.
Ett ytterligare exempel på höjning av effektiviteten gf nom arbetshastighetens anpassning utgör driften av ring spinnmaskiner. Vid denna är trådspänningen en funktio av varvtal och spoldiameter — vid konstant varvtal öka trådspänningen med diameterns minskning. Spinnes, uta
Källa: Internet Archive ·