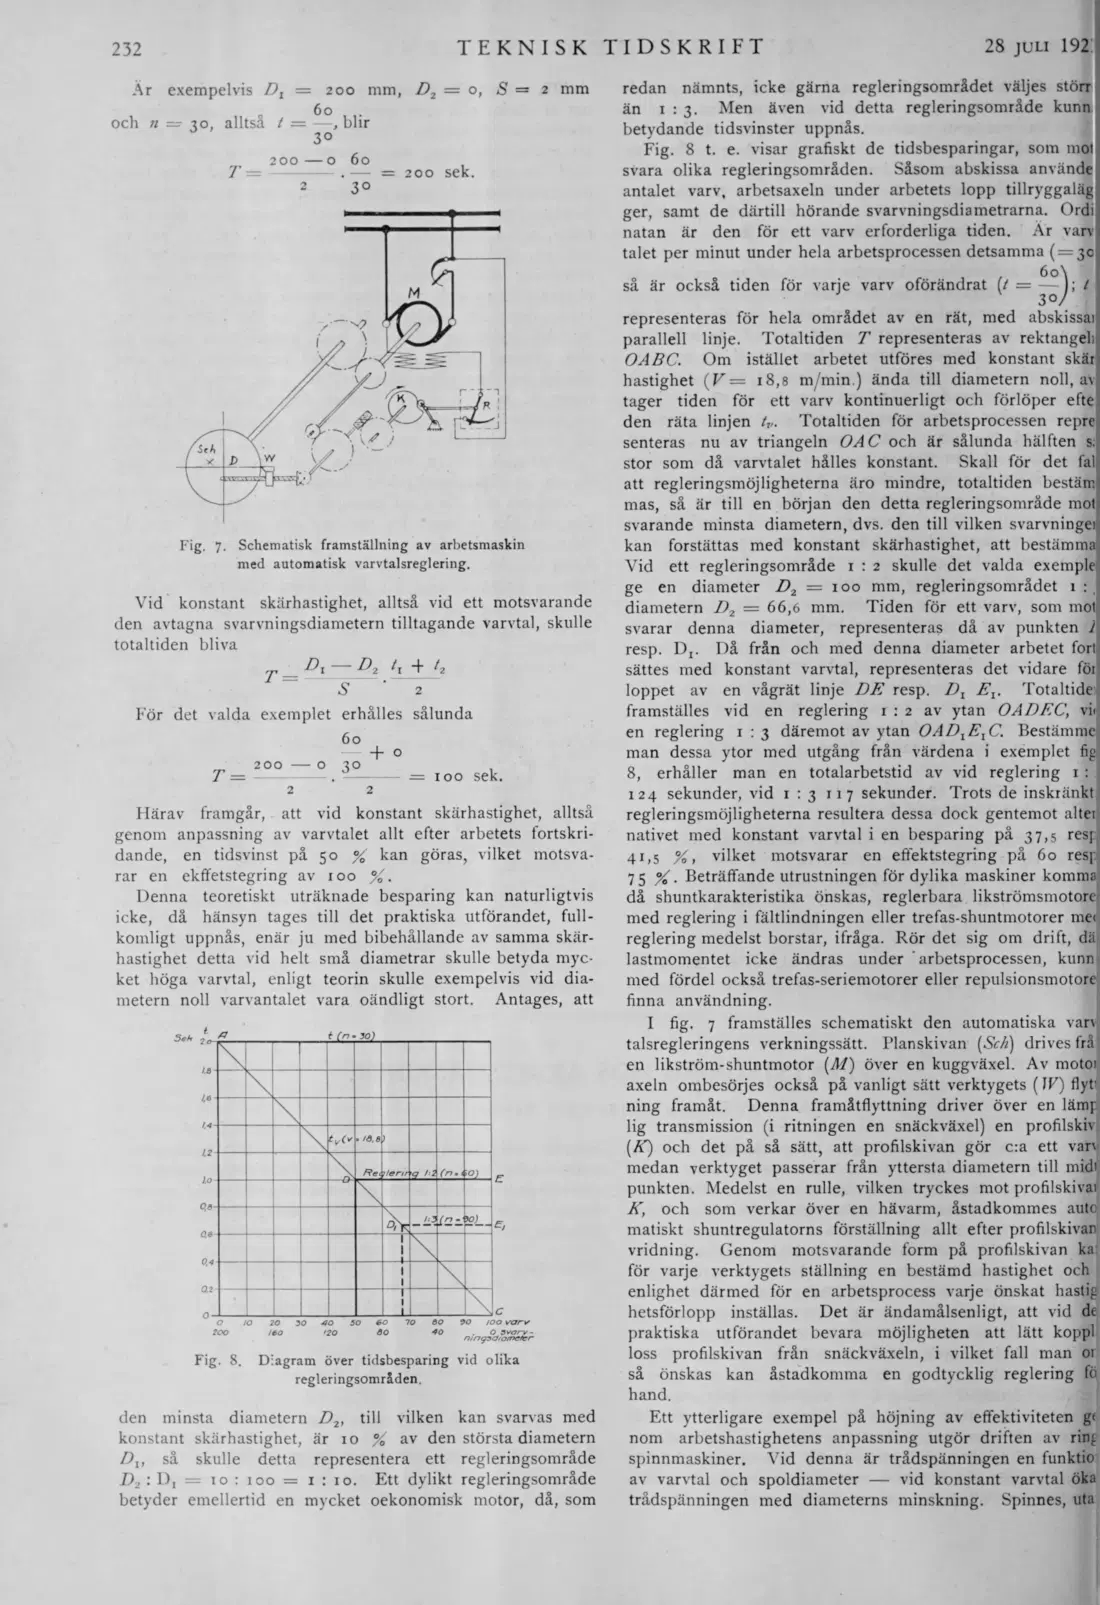
Sida 233
Värdering av arbetsprestationer
28 juli 1923
ALLMÄNNA AVDELNINGEN
233
att varvtalet ändras, så måste, för att undvika trådbrott, varvtalet inställes så lågt, att i det ogynnsammaste fallet, alltså vid minsta diametern, hastigheten är så liten, som motsvarar den tillåtna trådspänningen. Med detta relativt låga varvtal måste man emellertid då arbeta vidare
Fig. 9. Schema över konisk spollindning.
Fig. 10. Hastighetsdiagram vid konisk lindning.
även vid de största värdena å diametern, ehuru då varvtalet utan fara kunde hava varit betydligt större. Detta betyder en tidsförlust, som genom automatisk anpassning av spindelvarvtalet efter diametern hade kunnat inbesparas. På vad sätt anpassningen av varvtalet allt efter arbetsprocessens fortskridande kan utföras, skall visas i ett exempel, där konisk upplindning förutsatts.
I fig. 9 visas det upplindade garnets olika lager. Först lindas spolämnet, med den minsta diametern, varvid arbetas med c:a 650 varv. Vid garnlagret 2 kan motsvarande den större diametern varvtalet redan höjas något, varefter detsamma kontinuerligt stegras, tills vid de med varandra parallella lagren man såsom högsta hastighet kan använda varvtalet 1 000, varvid under upplindningen av ett dylikt lager hastigheten allt efter diametern växlar mellan 750 och 1 000 varv. Den ekonomiska hastighetens variationer framställas för det valda exemplet i fig. 10.
Vid spolspetsens utformning är det vanligtvis också önskvärt att kunna minska varvtalet, vilket, såsom framgår av hastighetsdiagrammet, utan vidare är möjligt. Hastighetsinställningen uppnås medels en »spinnregulator» (fig. 1 1).
Denna kännetecknas huvudsakligen av 2 profilskivor St och ^2, vilka drivas av arbetsmaskinen Grundhastigheten inställes av skivan Slf vilken medels kedja och
kedjehjul manövreras av »steg hjulsaxeln». Härvid är så ordnat, att under den tid, som åtgår för en spoles lindning, profilskivan tillryggalägger icke fullt ett varv. Skivan S2 manövreras däremot från spinnmaskinens huvudaxel och gör för varje trådlager ett helt varv. Mot dessa båda skivor tryckes medelst en rulle hävarmen IIlt vilken vrides kring punkten A. Mot skivan S2 tryckes hävarmen //2. Ändpunkten på den dubbelarmade hävstången är förbunden med spinnmotorns borstförskjutningsanordning. Genom att giva skivorna och S2 lämplig form, liksom genom lämplig förställning av A, kan under en arbetsprocess dri vmotorns varvtal regleras på varje önskat sätt och anpassas efter varje förekommande arbetsprocess.
Såsom drivkraft för spinnmaskinen komma främst enfasrepulsionsmotorer eller trefasseriemotorer med reglering genom borstförskjutning ifråga.
Fig. 11.
»Spinnregulator. 1
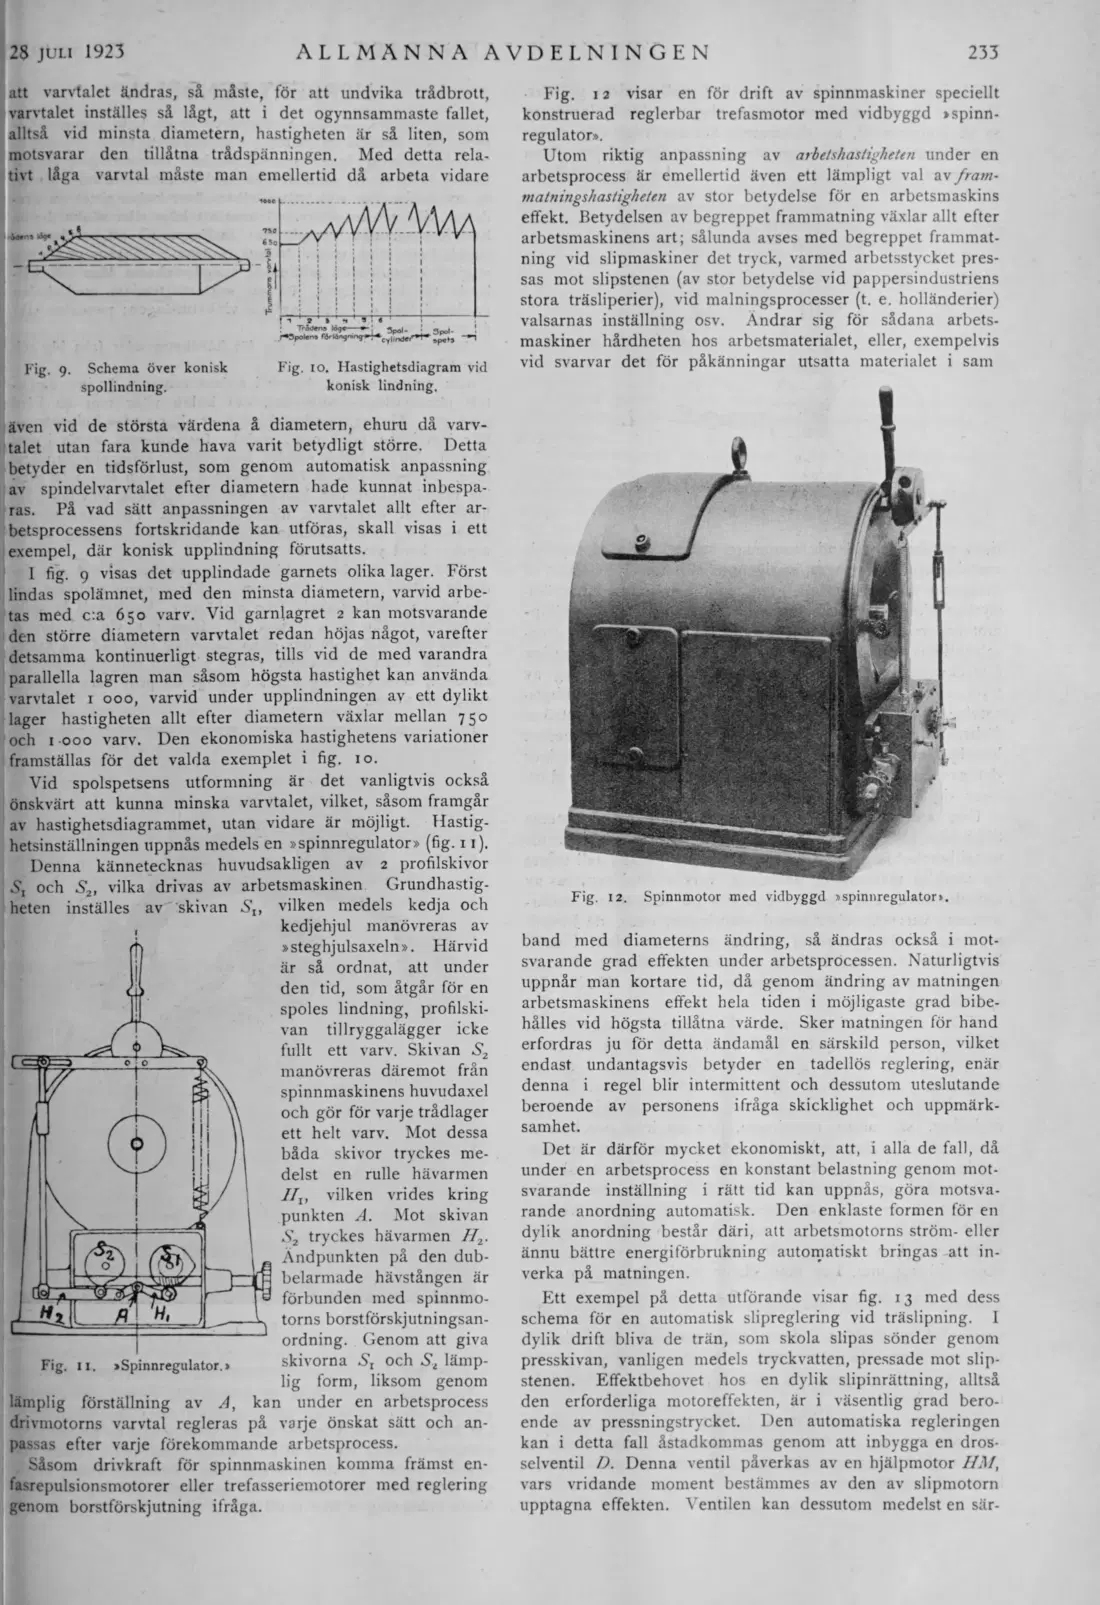
Fig. 1 2 visar en för drift av spinnmaskiner speciellt konstruerad reglerbar trefasmotor med vidbyggd »spinnregulator».
Utom riktig anpassning av arbelshastigheten under en arbetsprocess är emellertid även ett lämpligt val av frammatningshastigheten av stor betydelse för en arbetsmaskins effekt. Betydelsen av begreppet frammatning växlar allt efter arbetsmaskinens art; sålunda avses med begreppet frammatning vid slipmaskiner det tryck, varmed arbetsstycket pressas mot slipstenen (av stor betydelse vid pappersindustriens stora träsliperier), vid malningsprocesser (t. e. holländerier) valsarnas inställning osv. Ändrar sig för sådana arbetsmaskiner hårdheten hos arbetsmaterialet, eller, exempelvis vid svarvar det för påkänningar utsatta materialet i sam
Fig. 12. Spinnmotor med vidbyggd »spinnregulator».
band med diameterns ändring, så ändras också i motsvarande grad effekten under arbetsprocessen. Naturligtvis uppnår man kortare tid, då genom ändring av matningen arbetsmaskinens effekt hela tiden i möjligaste grad bibehålies vid högsta tillåtna värde. Sker matningen för hand erfordras ju för detta ändamål en särskild person, vilket endast undantagsvis betyder en tadellös reglering, enär denna i regel blir intermittent och dessutom uteslutande beroende av personens ifråga skicklighet och uppmärksamhet.
Det är därför mycket ekonomiskt, att, i alla de fall, då under en arbetsprocess en konstant belastning genom motsvarande inställning i rätt tid kan uppnås, göra motsvarande anordning automatisk. Den enklaste formen för en dylik anordning består däri, att arbetsmotorns ström- eller ännu bättre energiförbrukning automatiskt bringas att inverka på matningen.
Ett exempel på detta utförande visar fig. 13 med dess schema för en automatisk slipreglering vid träslipning. I dylik drift bliva de trän, som skola slipas sönder genom presskivan, vanligen medels tryckvatten, pressade mot slipstenen. Efifektbehovet hos en dylik slipinrättning, alltså den erforderliga motoreffekten, är i väsentlig grad beroende av pressningstrycket. Den automatiska regleringen kan i detta fall åstadkommas genom att inbygga en drosselventil D. Denna ventil påverkas av en hjälpmotor HM, vars vridande moment bestämmes av den av slipmotorn upptagna effekten. Ventilen kan dessutom medelst en sär-
Källa: Internet Archive ·