Sida 234
Värdering av arbetsprestationer
234
TEKNISK TIDSKRIFT
28 juli 1923
skild inställningsanordning inställas mellan vissa gränser. Den för drosselventilens manövrering avsedda hjälpmotorn är så konstruerad, att densamma kontinuerligt står under ström samt att en vridande rörelse sker, först då jämvikten mellan motorns vridande moment och det av drosselven-
Fig. 13. Automatisk effektreglering vid träslipning.
tilen orsakade vridande momentet störes. Om exempelvis matningstrycket avtager, varigenom slipmotorn avlastas, så avtager i ungefär samma grad, som den upptagna strömstyrkan sjunker, även hjälpmotorns ström, varigenom hjälpmotorns vridande moment avtager. På så sätt får drosselventilens motvikt överhand och öppnar drosselventilen i tryckvattenledningen, vilket resulterar i en höjning av trycket och därmed bättre matning. Denna inställningsrörelse fortsätter tills effektbehovet, alltså slipmotorns strömförbrukning och det därav beroende vridande momentet hos hjälpmotorn, ökats i sådan grad, att detta överstiger det av ventilvikten åstadkomna momentet och därmed utlöser sig i strypning av drosselventilen.
Den automatiska effektregleringen kan också apteras till andra arbetsmaskiner, t. e. stora planslipmaskiner för metallbearbetning eller fräsmaskiner. I sådana fall måste en särskild matarmotor anordnas, vars varvtal regleras av huvudmotorns effektbehov, och det på så sätt, att matarmotorns varvtal, och därmed matningen, ökas, då huvudmotorns effektupptagning sjunker under ett visst, inställbart värde. Å andra sidan minskas matningen, så snart effektupptagningen ökas, exempelvis genom ökning av spåndimensionerna.
Vilka effektstegringar som på detta sätt kunna ernås, visar följande exempel: Med en fräsmaskin skall fräsas en maskinfot, varvid gjutningen utfallit så, att å en 30 cm lång yta spåndjupet är till en början 4 mm för att så småningom sjunka till 1 mm. Arbetar maskinen utan reglering, så måste matningen, för att icke överbelasta maskinen, inställas efter det största spåndjupet, motsvarande exempelvis 0,5 mm per varv; i så fall blir maskinen vid mindre spåndjup icke utnyttjad i förhållande till sin förmåga, enär vid spåndjupet 1 mm matningen kanske kunde tillåtas uppgå till 1,5 mm per varv. Om däremot matningen kontinuerligt allt efter spåndjupets avtagande höjes till 1,5 mm, kan man såsom medelvärde över hela
området räkna med matningen °'5 — — — 1 mm per
varv. Då arbetstiden i detta fall är omvändt proportionell
mot matningen, betyder detta en tidsbesparing på 50 % resp. en effektstegring på 100 %, räknad i förhållande till ren arbetstid.
Föregående exempel torde tydligt hava visat, att även med användning av obetydliga hjälpmedel ofta högst betydliga effektstegringar hos de vanligare arbetsmaskinerna kunna åstadkommas.
HERBERT-PENDELN.
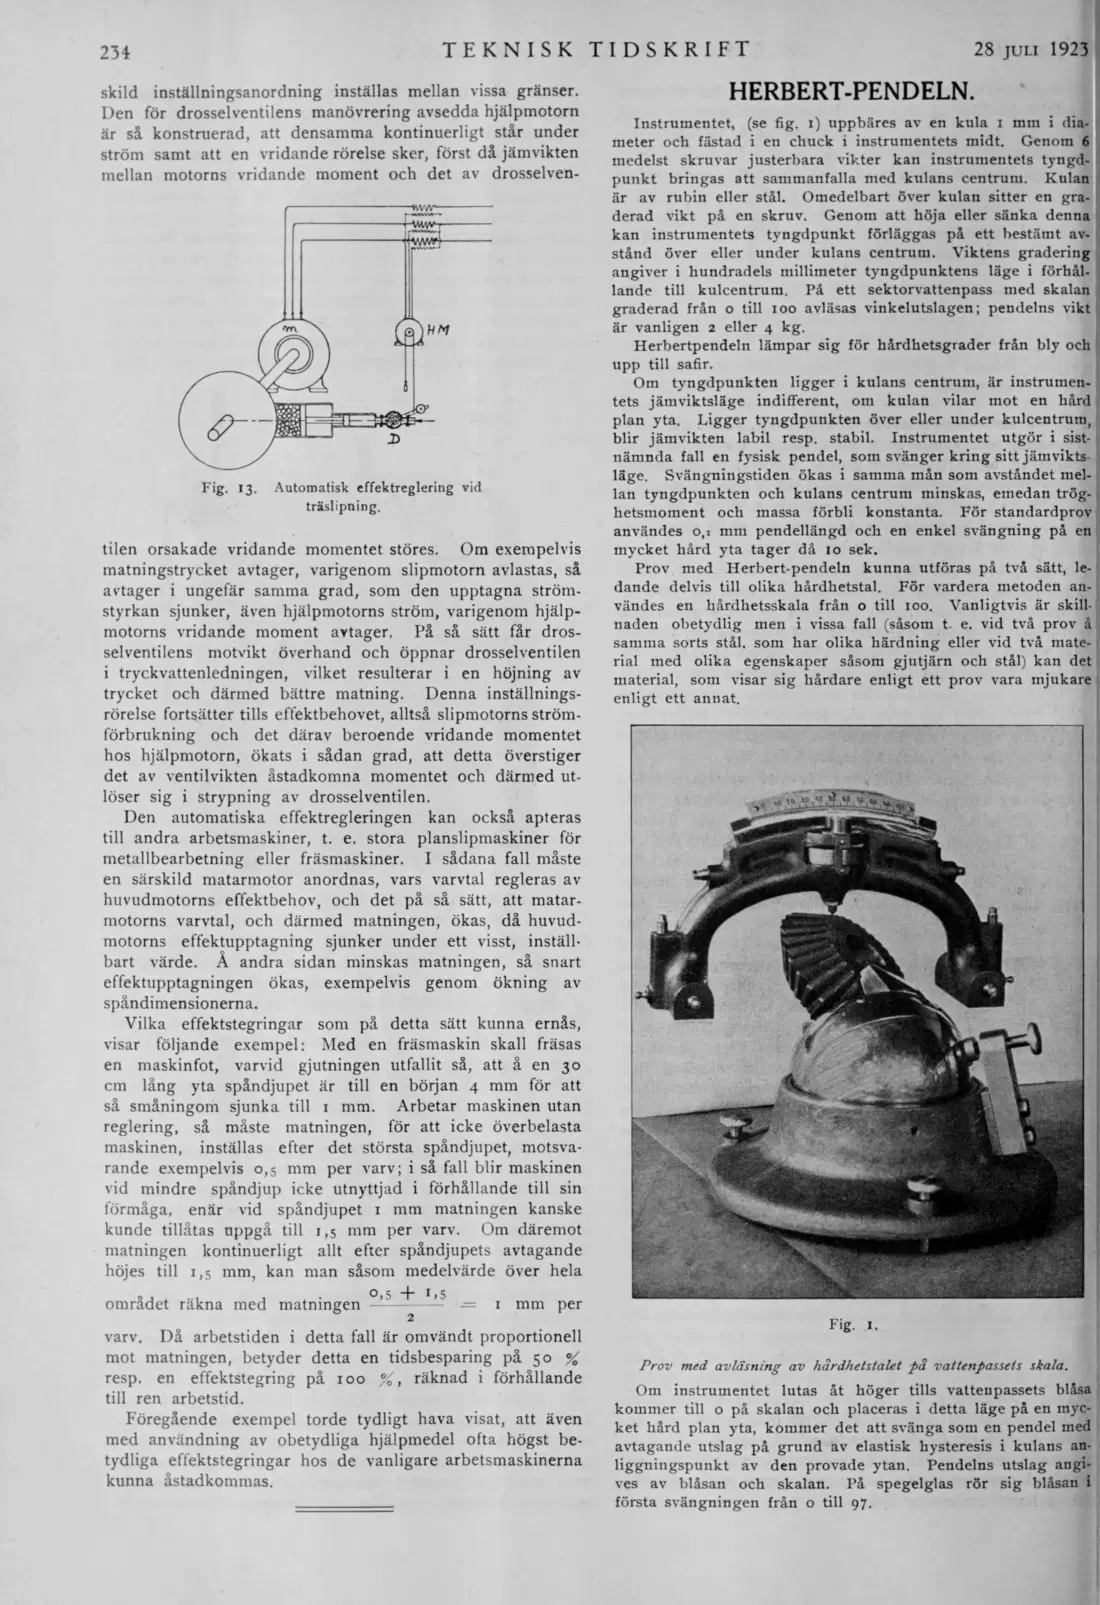
Instrumentet, (se fig. 1) uppbäres av en kula 1 mm i diameter och fästad i en chuck i instrumentets midt. Genom 6 medelst skruvar justerbara vikter kan instrumentets tyngdpunkt bringas att sammanfalla med kulans centrum. Kulan är av rubin eller stål. Omedelbart över kulan sitter en graderad vikt på en skruv. Genom att höja eller sänka denna kan instrumentets tyngdpunkt förläggas på ett bestämt avstånd över eller under kulans centrum. Viktens gradering angiver i hundradels millimeter tyngdpunktens läge i förhållande till kulcentrum. På ett sektorvattenpass med skalan graderad från o till 100 avläsas vinkelutslagen; pendelns vikt är vanligen 2 eller 4 kg.
Herbertpendeln lämpar sig för hårdhetsgrader från bly och upp till safir.
Om tyngdpunkten ligger i kulans centrum, är instrumentets jämviktsläge indifferent, 0111 kulan vilar mot en hård plan yta. Ligger tyngdpunkten över eller under kulcentrum, blir jämvikten labil resp. stabil. Instrumentet utgör i sistnämnda fall en fysisk pendel, som svänger kring sitt jämviktsläge. Svängningstiden ökas i samma mån som avståndet mellan tyngdpunkten och kulans centrum minskas, emedan tröghetsmoment och massa förbli konstanta. För standardprov användes 0,1 mm pendellängd och en enkel svängning på en mycket hård yta tager då 10 sek.
Prov med Herbert-pendeln kunna utföras på två sätt, ledande delvis till olika hårdhetstal. För vardera metoden användes en hårdhetsskala från o till 100. Vanligtvis är skillnaden obetydlig men i vissa fall (såsom t. e. vid två prov å samma sorts stål. som har olika härdning eller vid två material med olika egenskaper såsom gjutjärn och stål) kan det material, som visar sig hårdare enligt ett prov vara mjukare enligt ett anuat.
Fig. 1.
Prov med avläsning av härdhetstalet på vattenpassets skala.
Om instrumentet lutas åt höger tills vattenpassets blåsa kommer till o på skalan och placeras i detta läge på en mycket hård plan yta, kommer det att svänga som en pendel med avtagande utslag på grund av elastisk hysteresis i kulans anliggningspunkt av den provade ytan. Pendelns utslag angives av blåsan och skalan. På spegelglas rör sig blåsan i första svängningen från o till 97.
Källa: Internet Archive ·