Sida cli
MEKANIK, HÄFT. 6
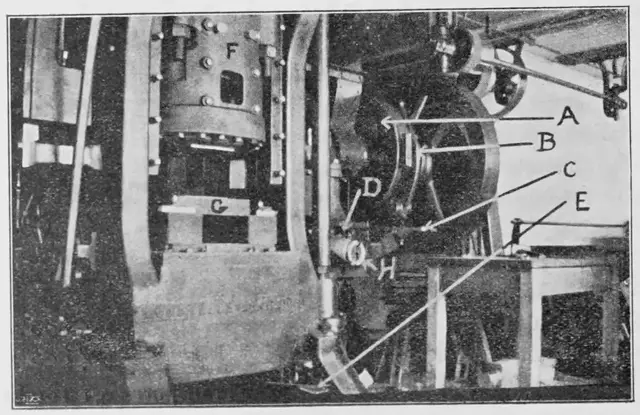
Fig- 3-
1 1 9
tvärsektioner af mindre godstjocklek, blir det nödvändigt att efter afskärningen borttaga »skägget» från kanterna. Detta kan ske medelst plåtsax, pressluftmejsel eller (vid smärre tvärsektioner) medelst smärgelskifva.
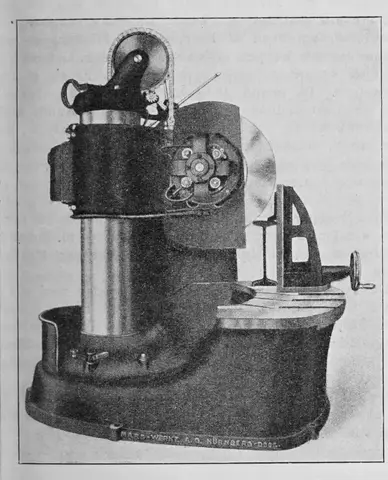
Skärmetoden ifråga lämpar sig särskildt för hårdt material, exempelvis stålräls, automobilramar etc. Goda resultat ernås äfven vid skärning af ohärdadt stål och smidesjärn af alla kvalitéer. Gjutjärn är däremot för sprödt och kopparlegeringar för mjuka, hvarför dessa metaller icke lämpa sig att behandlas enligt denna process. De mjuka metallerna synas äga förmåga att »smörja» skärskifvan vid beröringstället, så att friktionen blir för liten; vidare synes dessa metallers relativt höga värmeledningsförmåga lägga hinder i vägen för koncentrering af hettan till afskärningstället.
I
fp
IP
50 4 o \0 lo 10
Slutligen må nämnas, att Mars-Werke Act. Ges. äfven med framgång konstruerat skärmaskiner enligt detta system för speciella ändamål. Firman representeras i Sverige af A. Karlson, Metall- & Maskin A. B., Stockholm.
FACKLITTERATUREN
Ångturbin för 30 000 hkr maximaleffekt. Schweizerische. Bauzeitung d. 24 Aug. 1912.
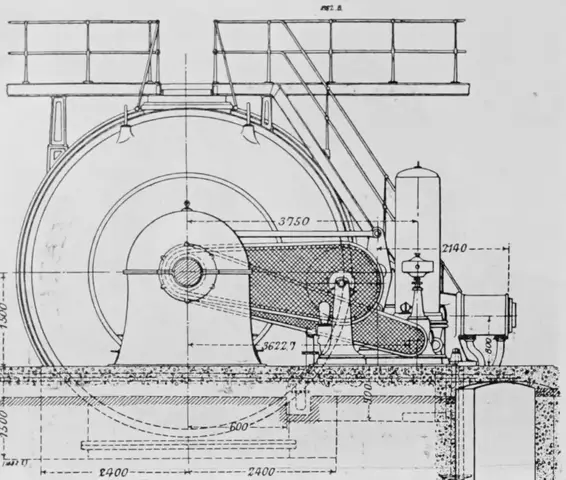
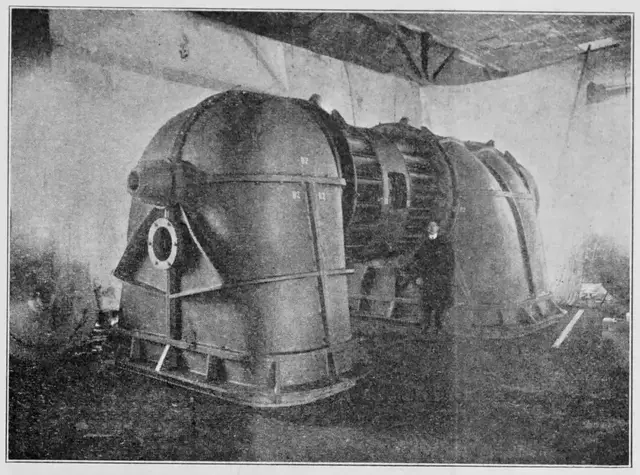
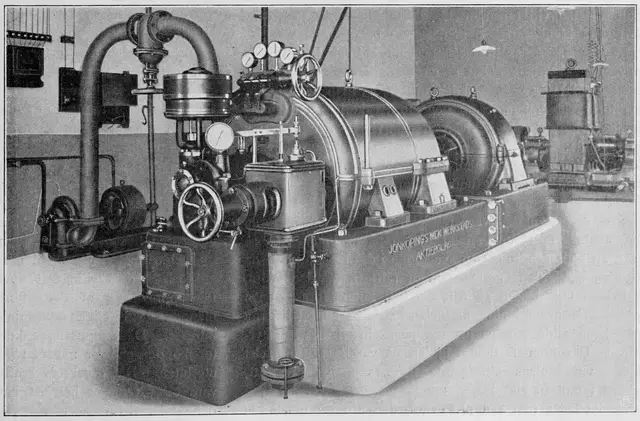
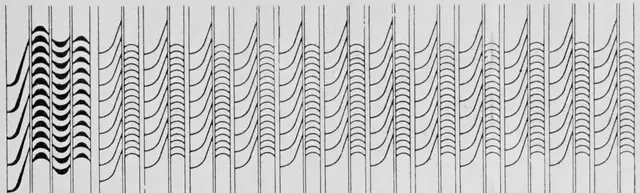
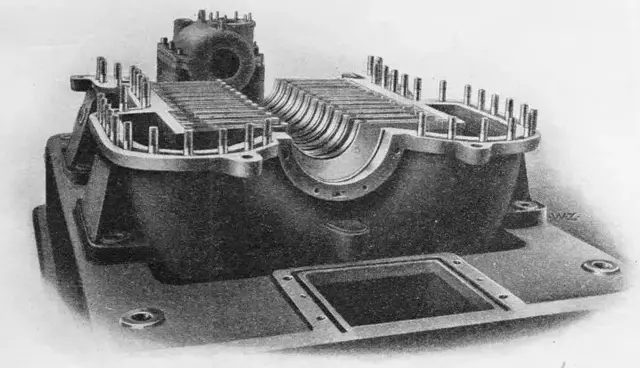
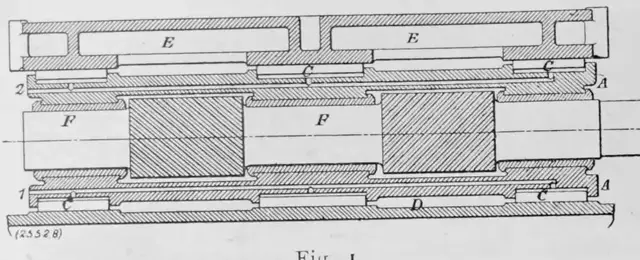
För »Rheinisch-Westfälische Elektrizitätswerk* i Essen har Escher Wyss & C:ie i Ziirich utfört en ångturbin af Zoellys system, afsedd att normalt utveckla 22 500 hkr vid ett ångtryck af 10,5 kg, ångtemp. 300° C, vacuum i afloppet 91,5 % samt ett omloppstal af 1000 hv. per min. Turbogeneratorn kan under kortare tid öfverbelastas upp till 30 000 hkr. Ångturbinens rotor väger 26 tons och är innesluten i ett enda turbinhus. Generatorn af Siemeus-Schuckerts tillverkning är försedd med en rotor vägande 60 tons. Tryckoljan för smörjning af lagren erhålles under normal drift från en rotationspump af den för sådant ändamål vanliga kugghjulstypen. Vid turbingeneratorns igångsättning användes en åugturbindrifven centrifugalpump gifvande 600 liter olja per minut.
Fig. 4-
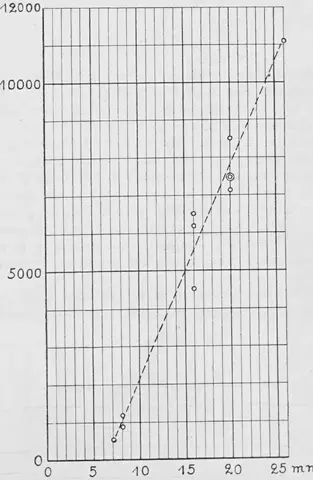
Diagrammen återgifna i fig. 5 och fig. 6 visa afverk- ' gen hos denna skärmaskin vid skärning af olika norprofiler äfvensom förbrukningen af elektrisk energi, och t tnaden för densamma beräknad efter 10 Pf. per ■ -tim. Enär maskinen har ett mycket ringa antal lager- = gar, blir kostnaden för smörjolja mycket ringa jämfördt 1 strömkostnaden. Af diagrammen framgår, att strömdukningen är relativt lägre vid afskärning af mindre [ filer. Detta förhållande angifver, att den ifrågavarande 3j :ärningsmetoden har en öfre gräns, utöfver hvilken -1 aringsättet blir oekonomiskt. Hvar denna gräns 1ig- 1; bestämmes hufvudsakligen af strömkostnaden per kw. f och gränsen varierar följaktligen beroende på lokala f lållanden. I hvarje fall ligger gränsen så pass högt, r\ denna skärmetod ställer sig i allmänhet ekonomiskt f ydligt gynnsammare än de eljest vanliga metoderna, g fiytorna blifva ganska släta och jämna, så att för f fre järnkonstruktioner någon vidare efterarbetning icke e>rdras. Vid noggrannare arbeten, och speciellt för
I
|
Källa: Internet Archive ·