Sida lxxii
i o April i q 1 2
TEKNISK T
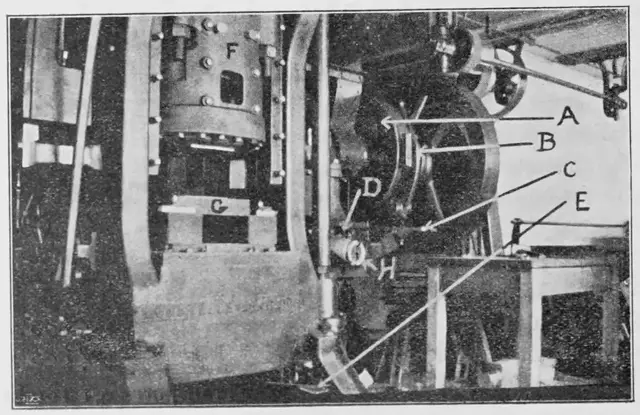
I fig. 6 är återgifven den ässja, som användes vid härdning med såväl kol som koks. Som af figuren framgår, var härden helt ombyggd och är sålunda en af de mest. ekonomiska. Ässjan var anordnad med bläster. Någon tid för uppvärmning af gasugnen erfordrades ej, undei det att det erfordrades 30 min. för att uppvärma ässjan koks med och 52 min. med kol. Vid tändningen af ässjan åtgick hvarje gång en skyffel glödande trakol.
Tabell I visar resultatet af domarnas härdning.
Tabell I.
dskrift
Tabell II.
Bränsle '
Antal härdade dubbspetsar
| Använd »eff.
tid»
pr st. i sek.
Använd »total
tid»
pr st. i sek.
Bränslekostnad
pr st. i öre
Arbetskostnad efter 50 öre/tim. pr st. i öre
Stimma bränsle
och arbetskostnad pr st. i öre
Gas . . .
5 260
5.9
6,3
0 017
0,088
0,105
Koks
3 ooS
S.r
9,6
0,048
0,133
0,i8i
Kol ...
2 782
9,6
IO,i
0,046
0,140
0,i86
Härdning af skrufmejslar.
Afven här kom samma ugnar till användning som i förra fallet. Uppvärmningstiderna voro resp. 1 minut, 45 min. och 35 min.
Vid skrufmejslarnas härdning med koks och kol biel det nödvändigt att, för att kunna följa utlöpningen, putsa spetsen med smärgelduk. Denna procedur var öfverflödig, då de härdades med gas.
Resultatet framgår af tab. III.
Tabell III.
Bränsle
Antal härdade
skrufmejslar
Använd »eff. tid»
pr st. i sek.
Använd »total tid»
pr st. i sek.
Bränslekostnad
pr st. i öre
Arbetskostnad efter 50 öre/tim. pr st. i öre
Summa bränsle
och arbets-'
kostnad pr st. i öre
Gas ..
I 075
25,7
27,6
0,256
0,383
0,639
Koks
657
40,6
50,7
0,323
0,700
1,023
Kol ...
512
45.1
67,4
0,439
0,936
1,375
Bränsle
I Antal härdade
dornar
Använd »eff. tid»
pr st. i sek.
| Använd »total
tid»
pr st. i sek.
iBränslekostnad
pr st. i öre
Arbetskostnad efter 50 öre/tim.,
! pr st. i öre
Summa bränsle och arbetskostnad
Il pr st. i öre
Gas ...
3 450
7,6
8,0
0,043
0,111
0,154
Koks
265
»3,7
16,3
0,087
0,226
0,313
Kol ...
I 876
12,5
18,1
0,113
0,251
0,364
Med »effektiv arbetstid» i tabellen menas den tid, som arbetaren verkligen varit sysselsatt med själfva härdningen, och med »total arbetstid» den, under hvilken han sysslat med härdningen jämte därför omedelbart nödiga göromål. Att observera är, att häri ingår ej tiden föi det arbete, som erfordrades för ässjans eldning, bränsletransport, kylvattenpåfyllning m. m. Skulle detta ingå, hade man fått lägga till c:a 1/5 af en mans tid per dag, hvilket ej heller är medtaget i tabellerna.
Trots ässjans slutna konstruktion och den vattenkylda luckan framför ugnsöppningen, måste handteringen af arbetstyckena ske med mer än dubbelt så lång tång, än som behöfdes vid gasugnen.
Härdning af dubbspetsar.
De härvid använda ugnarna voro desamma som vid härdning af dornar, d. v. s. de, som visas i fig. 5 och 6.
Uppvärmningstiderna för ugnarna voro för gas ingen och för koks och kol 40 min. resp. 1 tim. 50 min.
Vid behandlingen af dessa små pjäser med koks användes en järnlåda med kanter pa tre sidor, hvilken insattes i ässjan, och i hvilken dubbspetsarna sedan lades
Resultatet af dubbelspetsarnas härdning framgår at tab. II.
Krympning af kulbottnar.
Den ugn, som användes vid krympning med ga* visas 1 fig. 7 • Den bestar af en murad lada, 1 hvilkc två lågor skjuta in, en från hvarje sida. Kulbottnarn ställas in i ugnen på ett underlägg, så att lågorna påverk i hufvudsak blott »kropparnas» centra.
Vid krympning med koks användes en vanlig öppe
ässja. • »
Någon jämförelse med krympning i kolfyr kunde
erhållas, ty bolaget ville ej utsätta dem för den risk, so
detta skulle medföra.
Eftersom kropparna redan undergått den första sva ningen för att kunna krympas, är det tydligt, att en alltf
3 AS
Källa: Internet Archive ·