Sida 604
144
TEKNISK TIDSKRIFT
no. 4 .
18 Dec. i
912
på hvar sida, vid tvåskärigt förband drogs en rits vid hvar anliggningsyta på båda sidor. Skalan i mikroskopet var graderad i 0,1 mm och medgaf således afläsning intill o, 01 mm med ett fel af intill 0,02 mm. Vid några förband fanns i kanten af anliggningsytan ett gap, som hindrade noggrann afläsning. Felet blef därvid intill 0,1 mm.
Hufvudvikten lades vid undersökningen vid att utröna nitens beteende. För att isolera denna valdes plåtarna så grofva, att flytgränsens öfverskridande i dem skulle vara utesluten (undantag för 2-skärs 5 nitigt förband). Till jämförelse med dessa serier utfördes i öfverensstämmelse med förhållanden i praktiken prof å enskärs 3 J” nit vid 3/g" plåt.
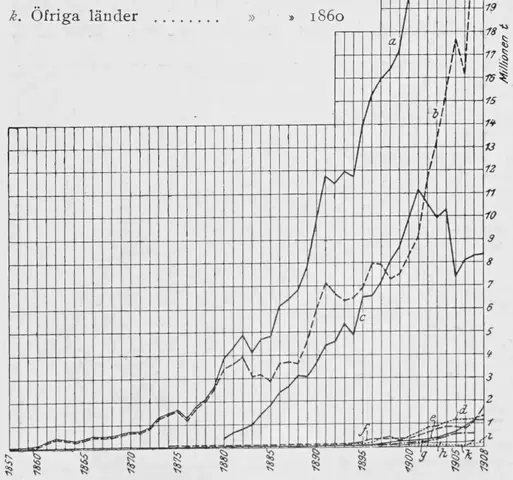
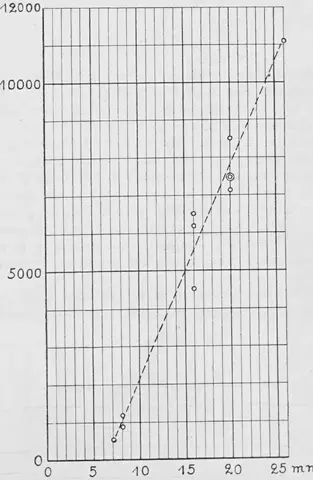
Försöksresultaten äro dels visade å grafiska sammanställningarna, fig. 4 — 11 af last och fjädring, dels i hufvudsak noterade i tabell 2.
Tabell 2.
Prof
N:o
Antal nitar
t skärs; 2 skärs
Antal
skär
Brottlast
kg
Brottlast kg pr skär
Kg pr cm2 c;a
69 916
2
—
2
10 500
5 250
4 140
17
2
—
2
10 200
5 100
4 020
18
—
1
2
10 8co
5 400
4 250
J9
—
1
2
11 300
5 65°
4 450
20
6
—
6
31 400
5 235
4 140
21
6
—
6
3° 750
5 125
4 040
22
4
—
4
2 1 380
5 345
4 200
7*"nit23
4
—
4
20 810
5 205
4 100
24
—
2
4
20 540
5 i35
4 050
25
—
2
4
20 810
5 205
4 100
26
—
1
2
1 1 520
5 76o
4 540
27
5
—
5
25 600
5 120
4 040
29
2
—
2
1 1 800
5 900
4 650
30
2
—
2
1 1 100
5 55o
4 360
74" "it 32
1
1
1 1 000
1 1 000
3 860*
* Hålkanttryck = 6 100 kg pr cm2.
Utom dragning med fjädringsmätning företogs äfven dragning af en serie förband med olika nitantal för att utröna jämnheten i fabrikatet. I tabell 2 äro resultaten sammanställda, och som synes äro de synnerligen jämna i det såväl för 1- som 2-skärs förband brottgränsen med mycket små variationer är direkt proportionell mot antalet skär.
o
A fig. 4, kurva a, samt å fig. 5 visas sambandet mellan last och plåtarnas .förskjutning till hvarandra vid jämn stegring af lasten till brott. Inverkan af friktionen visar sig därvid af den last som kan påläggas, innan någon rörelse sker. Vid kurva a, fig. 5, har rörelsen börjat omedelbart, d. v. s. ingen friktion alls skulle verkat. Vid profvet iakttogs härvid rörelse å nitförbandets ena sida, medan den andra var stilla. Uteslutet är ju således icke, att något fel vid maskin eller montering inverkat. Liknande är förhållandet vid fig. 4, kurva a.
Kurvans form i öfrigt påminner mycket om järnets dragkurva med sin i början raka, starkt stigande del, som på en gång öfvergår i ett flackt parti med stark töjning. Plåtarnas förskjutning sinsemellan är orsakad såväl af nitens som nithålets deformation. På denna grund måste både nitdiameter samt bredd och tjocklek på plåten blifva bestämmande för töjningskurvan. Den här utförda serien lämnar icke tillräckligt material för ett närmare studium af detta.
Jämföras emellertid fig. 4 och 5 (x/2" nit i 3/ " plåt) med fig. 8 och 9 (3/4" nit i 3/g" plåt) är det tydligt, att en kurva af i hufvudsak samma egenskaper framkommer vid nitdiam. liten i förhållande till plåttjockleken och vid normala proportioner mellan nitdiam. och plåttjocklek. Den starka töjningen före brott är gemensam för båda.
Af formen å kurvornas nedersta del kan slutas, att antingen skillnaden i böjningsperiodens och tryckningsperiodens elasticitetsförhållanden är ganska liten eller också att det förefintliga glapprummet A d mellan nitskaft och hålkant är obetydligt. Funnes nämligen ett sådant glapprum, A d, och böjningsperiodens elasticitetsförhållanden
no.j.
1 st. 2-skärs VA nit i 7," + 74" + #/8" plåtar.
Källa: Internet Archive ·