Sida 328
20
TEKNISK TIDSKRIFT
22 Febr. 190
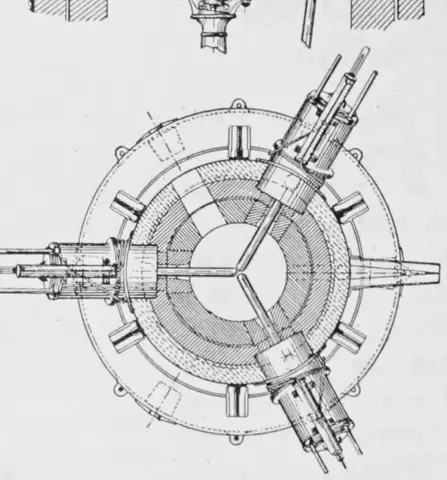
Elektrometalls induktionsugn (fig. 7), som är konstruerad at Lindblad, Stalhane och Grönwall, är utförd så, att ugnsbadet består af två delar; den ena bildar en icke fullt sluten cirkel och är murad tätt omkring transformatorns ena ben, den andra delen at badet består af en arm
Fig. 7.
t
eller slinga, som utgöres af två nära hvarandra löpande ugnsrännor, som förenas med hvarandra och den cirkulara delen, så att en oafbruten järnring bildas. Denna form på badet medgifver en relativt stor längd af badet, samtidigt med att den inneslutna arean förblir liten. Järnbadets sektionsarea kan då äfven göras relativt liten, hvarigenom alltså badets ohmska motstånd blir stoft. Den förut nämnda teoretiska formelns betingelser för en god arbetsfaktor uppfyllas alltså. För att slippa placera primärspolen, som ofta får mycket hög spänning, innanför badet, där värmen blir så hög, att det är mycket svårt att få isolationen omkring spolen att hålla, hafva vi uppfunnit en kompensationsanordning, som möjliggör att primärspolen kan placeras omkring det yttre transformatorbenet, hv arest värmen icke blir så hög. Omkring benet innanför badet^ placera vi en kopparspole med mycket låg spänning. Då är det lätt att utföra spolen så, att den ej tager skada af den höga temperaturen.
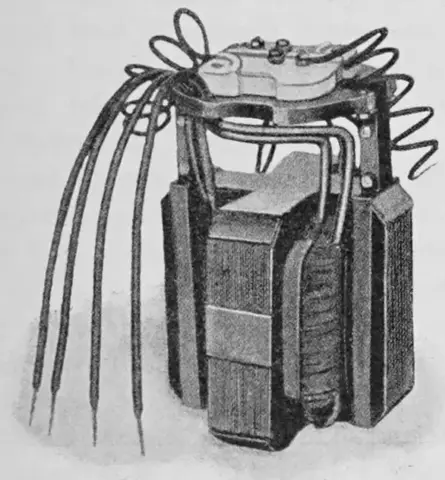
Om man undersöker hvar läckningen ur en vanli transformatorkärna försiggår, skall man finna, att den ti största delen sker vid de sidor af kärnan, där plåtkar
terna ligga, men attmyi ket liten läckning ske vid de sidor, där pil tarna ligga med flatsida utåt (fig. 8). Vi hafv därför äfven patentera den anordningen, at transformatorns järn bleck sammanläggas så att vid transformatorn alla sidor finnas plåta med flatsidan utåt. Jämförda med elek trodugnarna hafva induktionsugnarna större utstrålnings förluster. Man skulle kunna tycka, att i detta fall Elek trometalls ugn skulle vara betydligt ogynnsammare äi
Fig. 8.
ugnar med cirkelformigt bad, på grund af badets störr! längd, men denna olägenhet är endast skenbar, enär u strålningen från slingan endast äger rum utåt, under de innersidorna sa att säga uppvärma hvarandra, och samti digt den ringformade delen af badet har mindre diamete^ och tvärsektion och salunda mindre utstrålningsarea.
Vi hafva utfört tvänne ugnar med de anordningar jag nu nämnt, den ena vid Domnarfvet, den andra vi< Morgårdshammar. Domnarfvets ugn är för 6 000 kg charge, 750 hkr, 25 perioder och 900 volt. Den ha visat sig hafva en arbetsfaktor af 0,72 vid 4 tons charg, och 0,60 vid 6 ton. Ugnen vid Morgårdshamnar är fö 100 hkr, 300 kgs charge och 60 perioder. Vid denn: ugn uppgår arbetsfaktorn till 0,74 vid 300 kgs charge
Dessa ugnar hafva alltså visat, att man ej behöfve nedbringa periodtalet till mellan 5 och 15 genom använ dande af omformaremaskiner. Det är icke blott kostna naden för omformarnas anskaffning och skötsel, man ha att taga i betraktande, det är äfven en extra kraftförlus af mellan 15 och 20 % i dessa maskiner, som måste med räknas. Elektrometalls ugnar måste därför anses betyd! ligt öfverlägsna alla andra induktionsugnar.
I metallurgiskt hänseende äro alla induktionsugnai lika. Processen äro ju endast en sammansmältning a järn at olika kolhalter. Svårigheten är att få tillräcklig och jämn värme för smältning och tappning, och värmer beror endast pa det antal kraftlinier, man kan pressr igenom järnet, och pa storleken af utstrålningsförlusterna! ^ id en väl utförd induktionsugn uppgå utstrålningsförlusterna till 15 å 25 %, olika för olika storlekar. Vid små ugnar för 100 å 200 hkr äro förlusterna ännu störrej De elektriska förlusterna i transformatorn och dess led-( ningar uppgå till 5 å 10 Erfordras omformarema-j
skineri tillkommer ytterligare 15 å 20 %:s förlust. Teore I tiskt räknadt skulle man med 1 hkr under 8 000 timmars^ arbetstid kunna hopsmälta af kallt tackjärn och skrotj c-a *3*5 ton, om stal af 0,30 °/Q kolhalt tillverkas, och c-a 1 4 * » » » 1,50 » »
(fin sammanlagda förlusterna blifva 30 %, således ugnens) verkningsgrad = 70 uppgår produktionen alltså till; 9,5 å 10 ton pr hkr-ar. Om redan smälta råmaterial användas, t. ex. tackjärn direkt från masugnen, blirproduk-l tionen naturligtvis högre pr hästkraft. Med 10 tons produk-1 tionsförmåga blir kraftkostnaden, efter ett kraftpris af 50 kr. pr hkr-ar, 5 kr. pr ton stål, således endast obetydligt dyrare än vid tillverkning af martinstål men betydligt billigare än vid degelugnar.
Induktionsugnarna lämpa sig mycket väl såsom sammansmältningsugnar, således ersättande degelugnarna, men såsom raffineringsugnar lämpa de sig mindre väl. Slagglinien är nämligen betydligt stor, så att anfrätningen af slaggen blir stor och kostnaden för murverkets underhåll hög. Arbetet med afslaggningen blir äfven svårt, då badet har så långsträckt form med relativt mycket liten bredd.
I ill framställning af stål genom uppkolning af mjukt järn, t. ex. basisk bessemer, lämpar sig induktionsugnen väl, så vida ingen afslaggning erfordras.
Stål och järn, *framställdt i elektrisk ugn, blir i allmänhet kvalitativt bättre än martin- och bessemerjärn, dels emedan ingen förorenande gas användes för upphettningen, dels emedan gaser och slagger bättre afskiljas från järnet i de elektriska ugnarna. 1 dessa erhåller nämligen järnbadet en skakning, som beror af periodtalet, hvilket gör,
Källa: Internet Archive ·