Sida 596
82
TEKNISK TIDSKRIFT
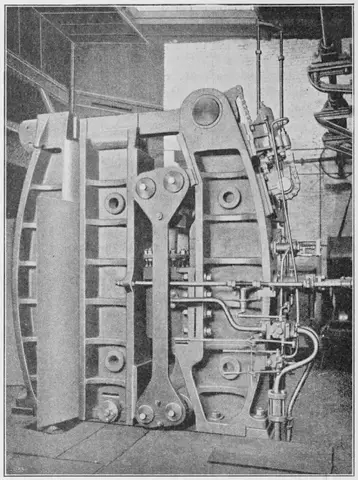
Fig- 31-
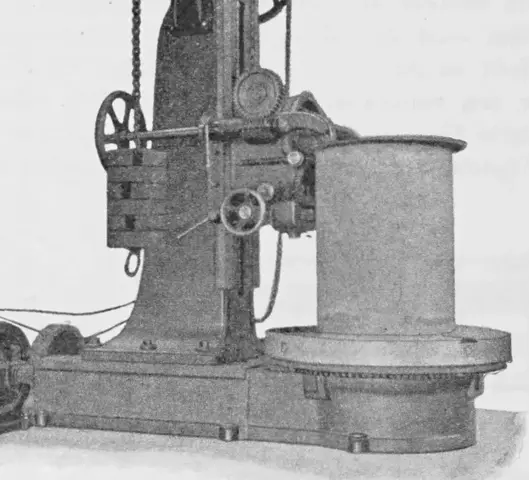
Fig. 32.
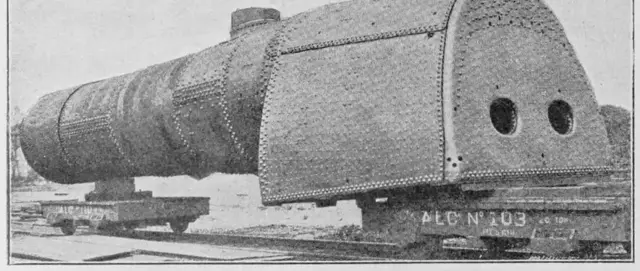
Under det att uppflänsningen af en ångpannegafvel förr utfördes för hand och så småningom, genom upprepade uppvärmningar af arbetstycket, framställas numera gafvelplåtar och liknande medelst särskilda därför konstruerade maskiner i en enda uppvärmning. Genom de partiella och ofta upprepade uppvärmningarna och afkylningarna vid den gamla arbetsmetoden uppkomma nämligen betydliga spänningar i materialet, hvilka ganska ofta hade sprickor till följd, i synnerhet som man sällan hade tillfälle att efter en på sådant sätt utförd flänsning fullständigt utglödga plåten i en lämplig ugn. Då tillverkningen af flänsade plåtarbeten numera drifves som specialitet af en del verk i Tyskland, bruka sällan ångpannefabrikanterna själfva utföra sådana arbeten, utan de inköpas från nämnda verk.
En af de förnämsta specialfabrikanterna på detta område är firman Schultz-Knaudt A. G. i Essen, från hvilken flere af våra svenska ångpanneverkstäder bruka inköpa sitt material. Enligt den af denna firma utgifna katalogen tillverkas flänsade plana eller kupade gaflar ända
11 Juli 1908
upp till 3 000 mm. i diameter med en plåttjocklek af max. 26 mm. motsvarande en vikt af ungefär 1 800 kg. För flänsningen användas kolossala hydrauliska pressar, i hvilka de rundsvarfvade plåtarna efter upphettning i en vällugn inläggas, hvarefter medelst en på lämpligt sätt formad »stans» med tillhörande »matris» i ett enda slag af presscylindern den önskade flänsen åstadkommes.
De för eldrörspannor använda kupade gaflarna, hvilka utom flänsarna kring ytterkanterna för mantelns fästande äfven förses med utåt eller inåt förlagda flänsar för eldrören, pressas likaledes i ett enda slag. Dessa pressar arbeta med ett tryck af omkring 150 atm. och uppgafs den för de större arbetena afsedda pressen hos ofvannämnda firma hafva så stor plunge, att totaltrycket på plåten uppgick till 1 000 tons.
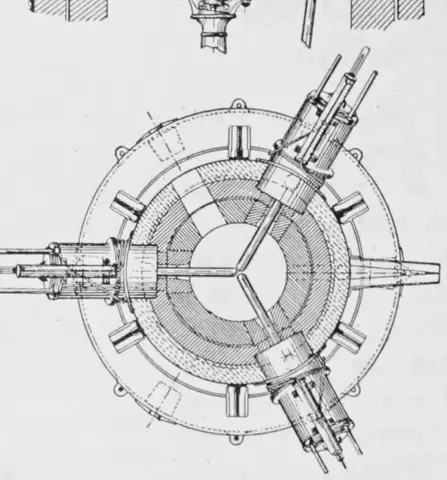
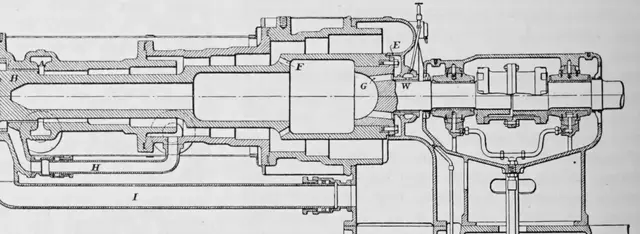
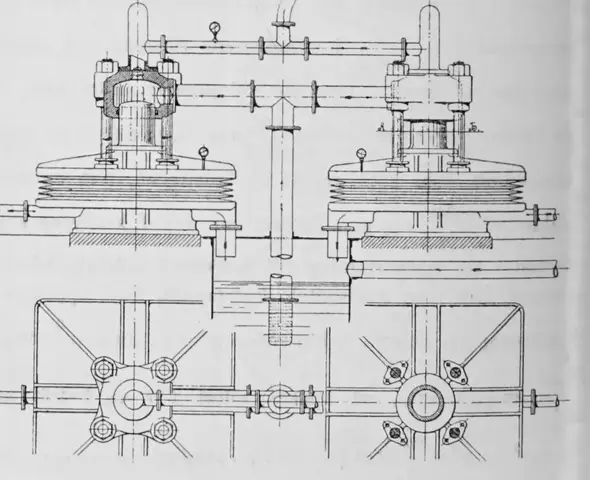
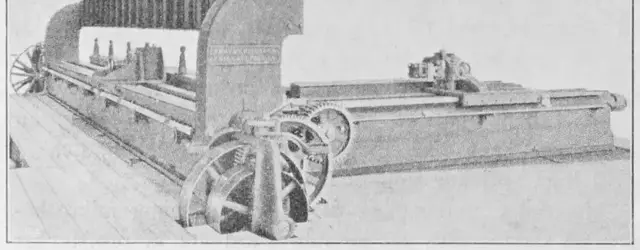
För att ej göra uppsättningen af de till en sådan press erforderliga stansarna och matriserna alltför stor och dyrbar, tillverkas vissa bestämda standarddimensioner, hvilka man gifvetvis vid konstruktionen af en ångpanna bör följa. Skulle det emellertid af någon anledning vara nödvändigt välja andra dimensioner, måste flänsningen ske succesivt rundt hela plåten, och plägar man för detta ändamål använda en hydraulisk press, hvars konstruktion framgår af fig- 33> och som för öfrigt kan betraktas som en universalpress. Såsom figuren visar, har denna maskin fyra plunger, af hvilka två arbeta uppifrån och nedåt, en i
Fig. 33.
horisontal riktning samt en nedifrån uppåt. Skall en gafvelplåt flänsas i denna maskin, upplägges den efter upphettning utefter en del af kanten på lämpligt underlag, och den yttre af de båda öfre plungerna användes för att hålla plåten fast mot underlaget. Med den andra af de båda öfre plungerna böjes kanten ned, och finnes för detta ändamål bakom densamma ett stöd, som upptager sidopåkänningarne å plungen. Den horisontala plungen sättes därefter i verksamhet och pressar flänsen mot underlagets kant; på detta sätt förfar man rundt hela gafvelplåten efter upprepade uppvärmningar af densamma. Se- ; dan flänsningen är färdig, inlägges plåten i en stor vällugn för att utglödgas.
Som i fig. 34 är antydt, kan denna maskin äfven med fördel användas för pressning i ett enda slag af mindre gaflar, domtak etc. och kopplas därvid de båda öfre plungerna tillsammans. Den undre kan användas för att efter nedpressningen åter drifva arbetstycket och stan-
Källa: Internet Archive ·