
Sida 597
ti Juli 1908
MEKANIK
83
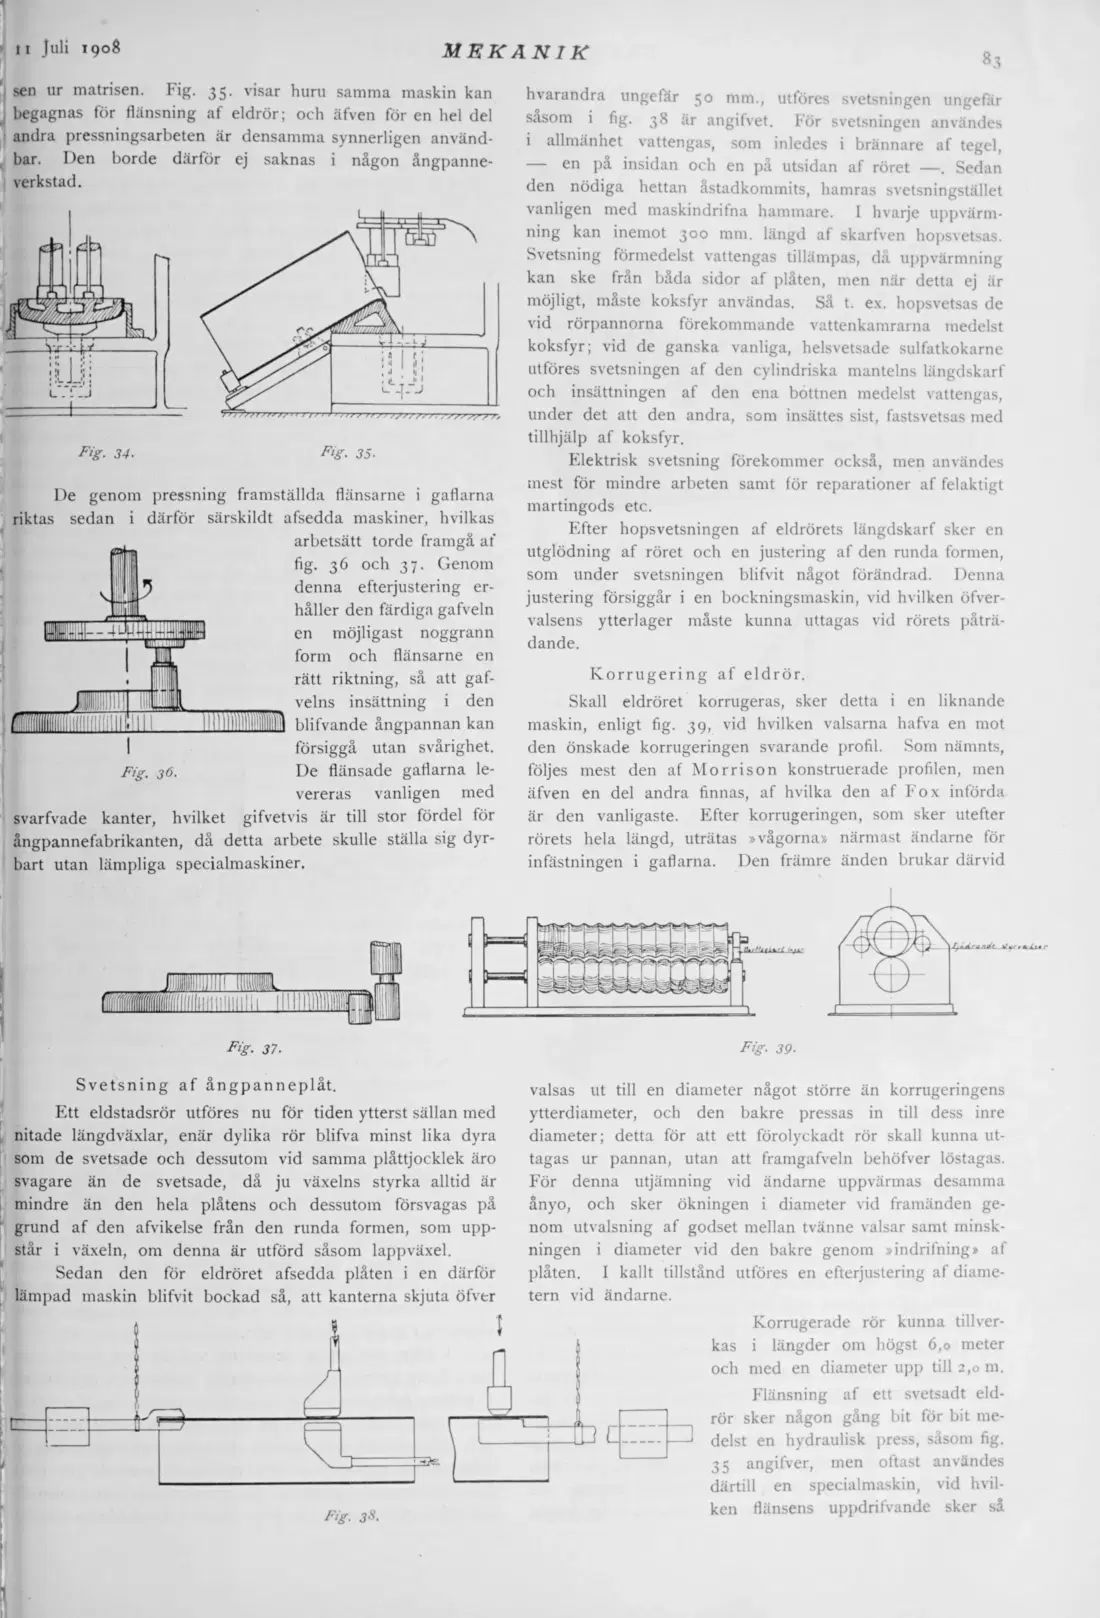
sen ur matrisen. Fig. 35. visar huru samma maskin kan begagnas för flänsning af eldrör; och äfven för en hel del andra pressningsarbeten är densamma synnerligen användbar. Den borde därför ej saknas i någon ångpanne-
verkstad.
Fig. 34 . Fig. 35.
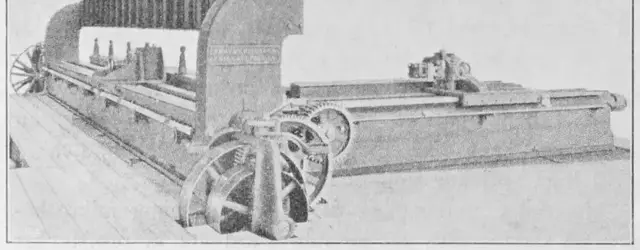
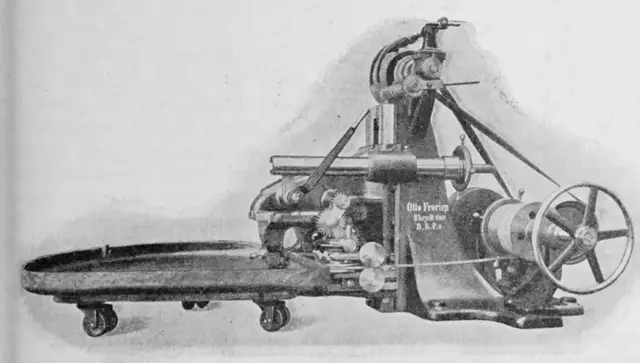
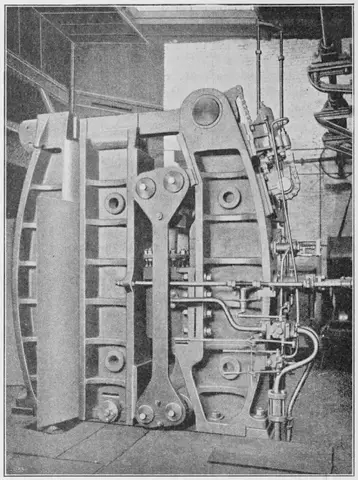
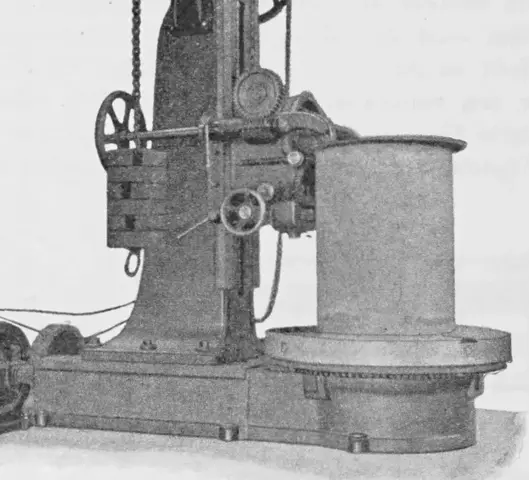
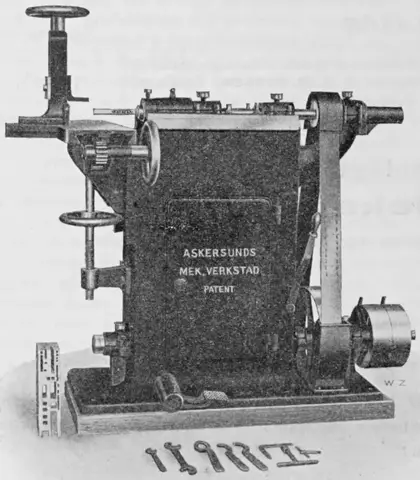
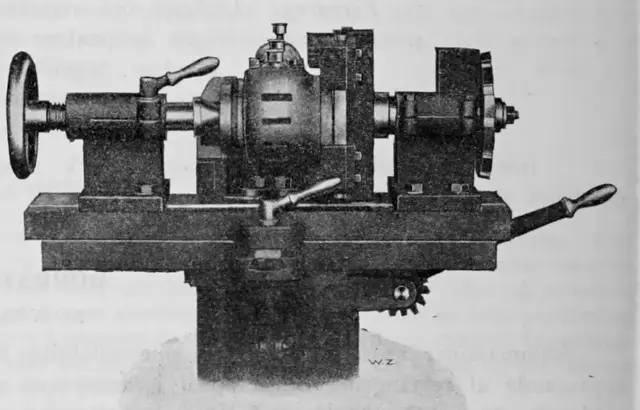
De genom pressning framställda flänsarne i gaflarna riktas sedan i därför särskildt afsedda maskiner, hvilkas
arbetsätt torde framgå af fig. 36 och 37. Genom denna efterjustering erhåller den färdiga gafveln en möjligast noggrann form och flänsarne en rätt riktning, så att gafvelns insättning i den blifvande ångpannan kan försiggå utan svårighet.
Fig. 36. De flänsade gaflarna le¬
vereras vanligen med svarfvade kanter, hvilket gifvetvis är till stor fördel för ångpannefabrikanten, då detta arbete skulle ställa sig dyrbart utan lämpliga specialmaskiner.
hvarandra ungefär 50 mm., utföres svetsningen ungefär sasom i fig. 38 är angifvet. För svetsningen användes i allmänhet vattengas, som inledes i brännare af tegel, — en på insidan och en på utsidan af röret — . Sedan den nödiga hettan åstadkommits, hamras svetsningstället vanligen med maskindrifna hammare. I hvarje uppvärmning kan inemot 300 mm. längd af skarfven hopsvetsas. Svetsning förmedelst vattengas tillämpas, då uppvärmning kan ske från båda sidor af plåten, men när detta ej är möjligt, maste koksfyr användas. Så t. ex. hopsvetsas de vid rörpannorna förekommande vattenkamrarna medelst koksfyr; vid de ganska vanliga, helsvetsade sulfatkokarne utföres svetsningen af den cylindriska mantelns längdskarf och insättningen af den ena bottnen medelst vattengas, under det att den andra, som insättes sist, fastsvetsas med tillhjälp af koksfyr.
Elektrisk svetsning förekommer också, men användes mest för mindre arbeten samt för reparationer af felaktigt martingods etc.
Efter hopsvetsningen af eldrörets längdskarf sker en utglödning af röret och en justering af den runda formen, som under svetsningen blifvit något förändrad. Denna justering försiggår i en bockningsmaskin, vid hvilken öfvervalsens ytterlager måste kunna uttagas vid rörets påträdande.
Korrugering af eldrör.
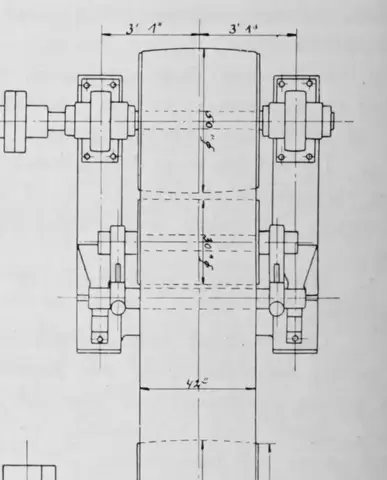
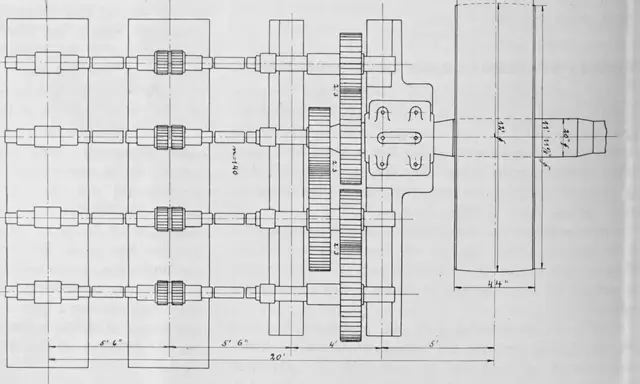
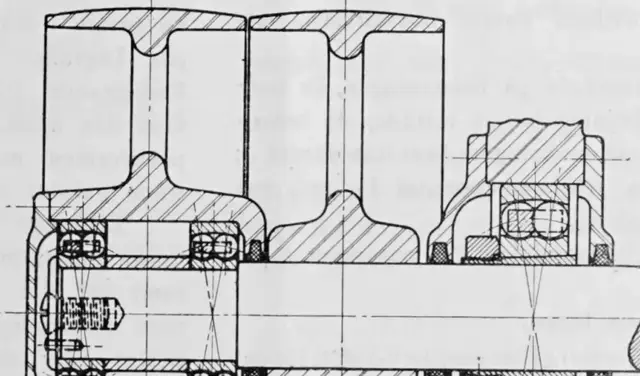
Skall eldröret korrugeras, sker detta i en liknande maskin, enligt fig. 39, vid hvilken valsarna hafva en mot den önskade korrugeringen svarande profil. Som nämnts, följes mest den af Morrison konstruerade profilen, men äfven en del andra finnas, af hvilka den af Fox införda är den vanligaste. Efter korrugeringen, som sker utefter rörets hela längd, uträtas »vågorna» närmast ändarne för infästningen i gaflarna. Den främre änden brukar därvid
Fig. 37.
Fig. 39-
Svetsning af ångpanneplåt.
Ett eldstadsrör utföres nu för tiden ytterst sällan med nitade längdväxlar, enär dylika rör blifva minst lika dyra som de svetsade och dessutom vid samma plåttjocklek äro svagare än de svetsade, då ju växelns styrka alltid är mindre än den hela plåtens och dessutom försvagas på grund af den afvikelse från den runda formen, som uppstår i växeln, om denna är utförd såsom lappväxel.
Sedan den för eldröret afsedda plåten i en därför lämpad maskin blifvit bockad så, att kanterna skjuta öfvtr
valsas ut till en diameter något större än korrugeringens ytterdiameter, och den bakre pressas in till dess inre diameter; detta för att ett förolyckadt rör skall kunna uttagas ur pannan, utan att framgafveln behöfver löstagas. För denna utjämning vid ändarne uppvärmas desamma ånyo, och sker ökningen i diameter vid framänden genom utvalsning af godset mellan tvänne valsar samt minskningen i diameter vid den bakre genom »indrifning» af plåten. I kallt tillstånd utföres en efterjustering af diametern vid ändarne.
Korrugerade rör kunna tillverkas i längder om högst 6,0 meter och med en diameter upp till 2,0 m.
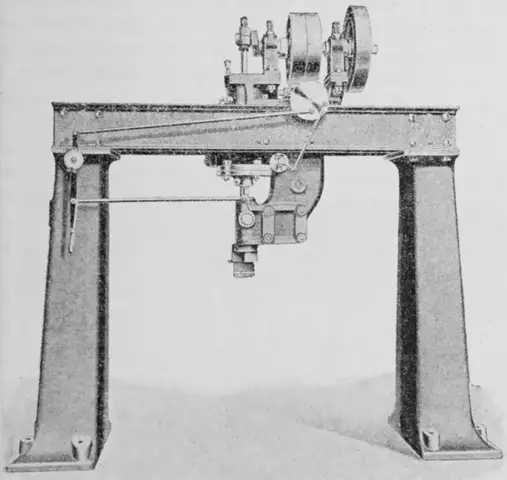
Flänsning af ett svetsadt eldrör sker någon gång bit för bit medelst en hydraulisk press, såsom fig. 35 angifver, men oftast användes därtill en specialmaskin, vid hvilken flänsens uppdrifvande sker så
Källa: Internet Archive ·