Sida 622
io6
T KK NJ SK TIDSKRIFT
lo Okt. 1908
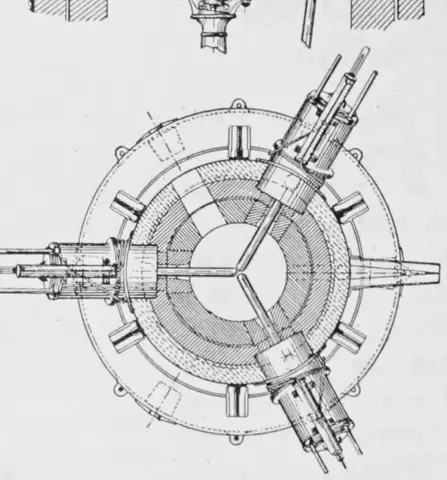
vid inmatning i arbetstycket skär det af borret upptagna hålet fyrkantigt. Förutom den stora tidsvinsten — verktyget utför nämligen tvänne tempo samtidigt — lämnar detta stämverktyg de upptagna hålen fullkomligt fria från spån, som af borret bortföres genom hylsan och afgår genom dennas sidoöppningar.
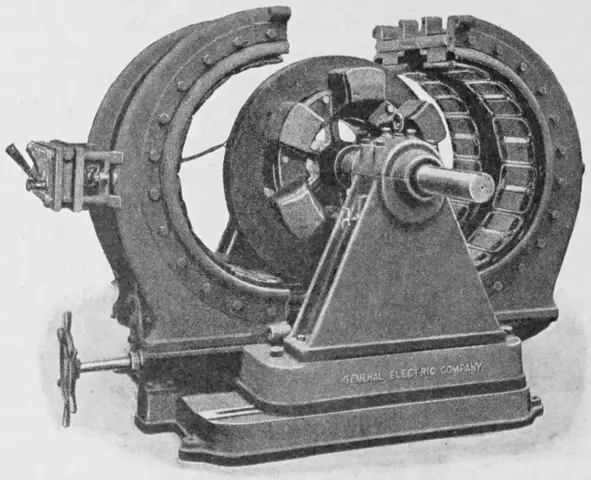
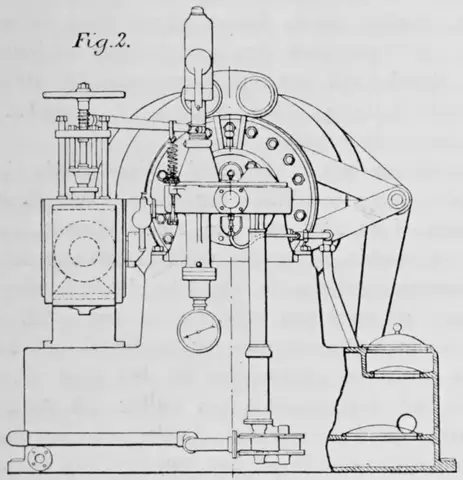
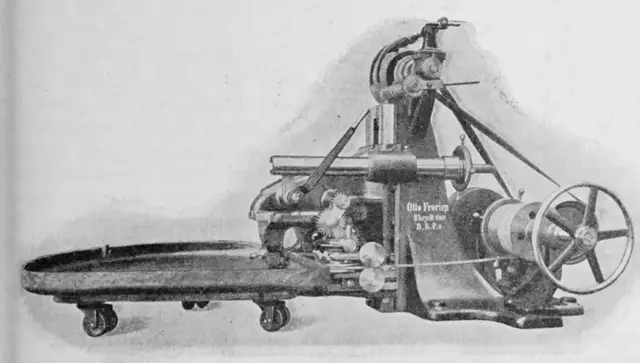
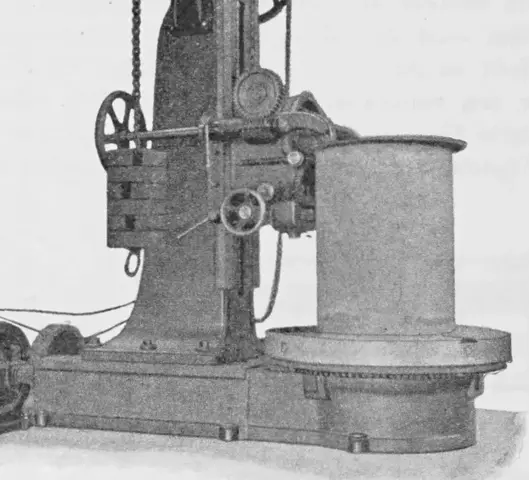
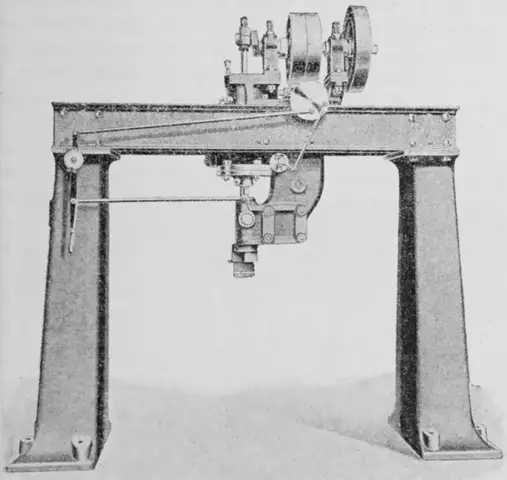
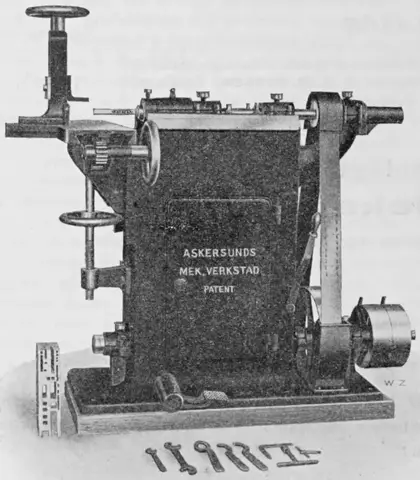
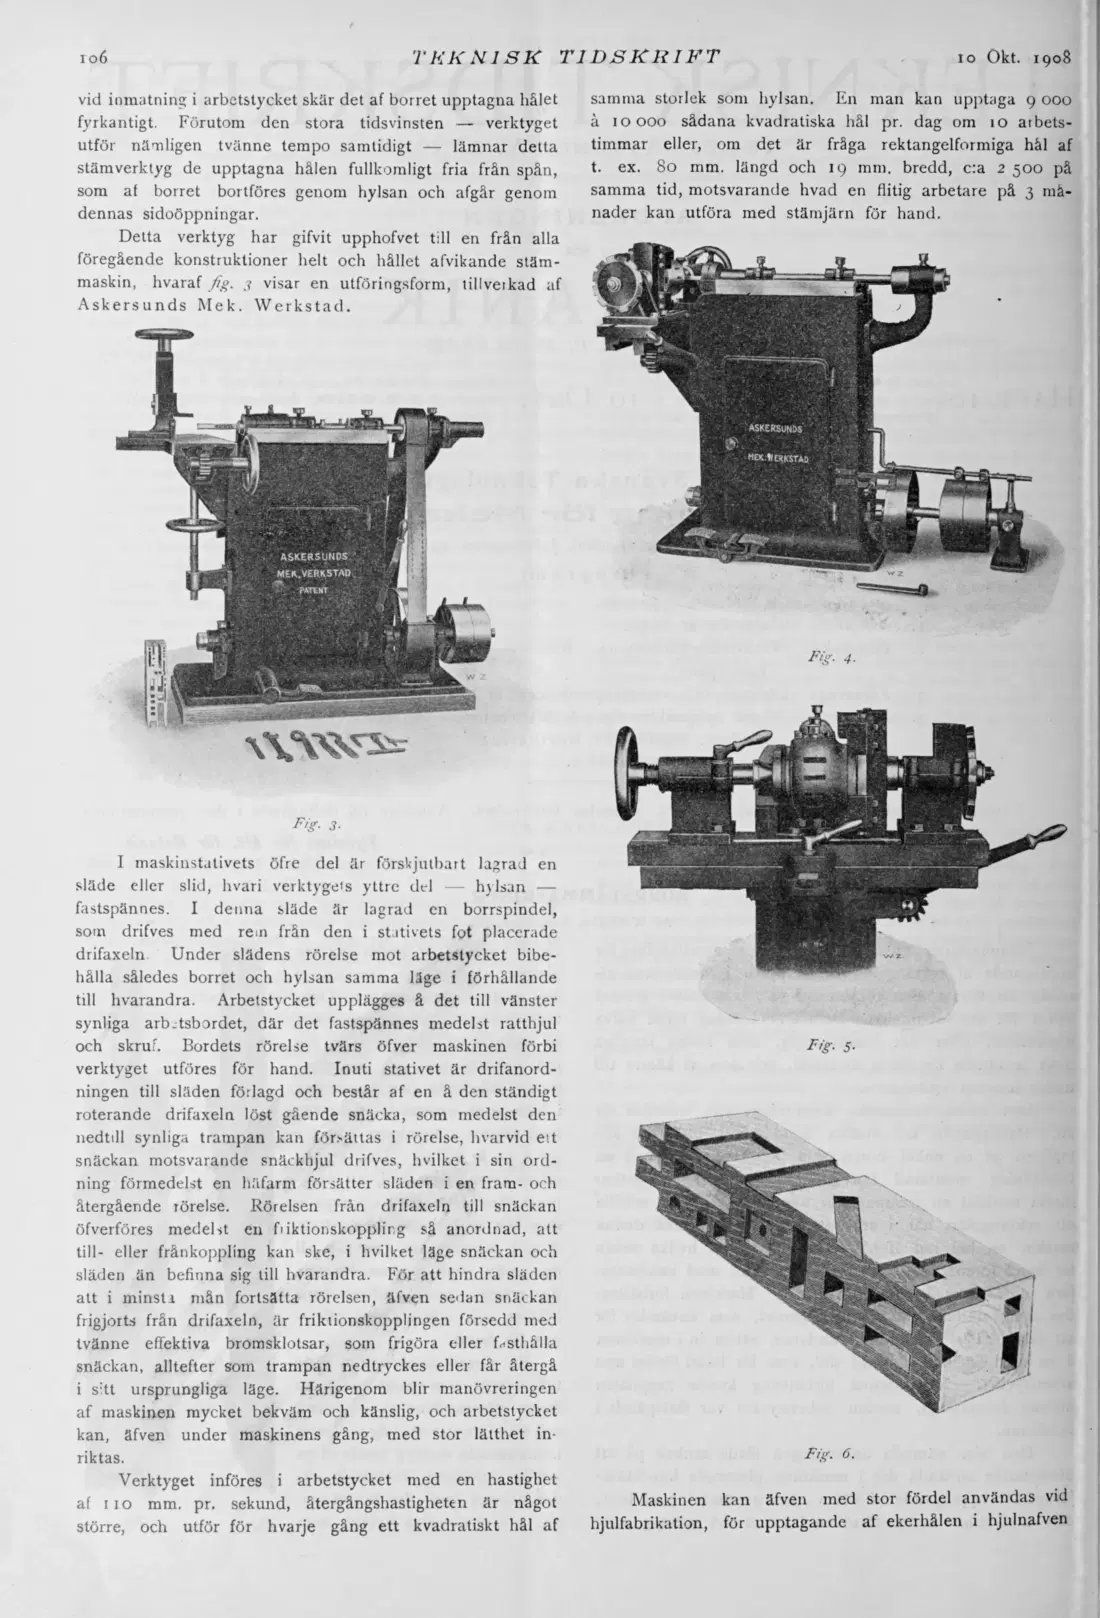
Detta verktyg har gifvit upphofvet till en från alla föregående konstruktioner helt och hållet afvikande stämmaskin, hvaraf fig. j visar en utforingsform, tillverkad af Askersunds Mek. Werkstad.
W 2
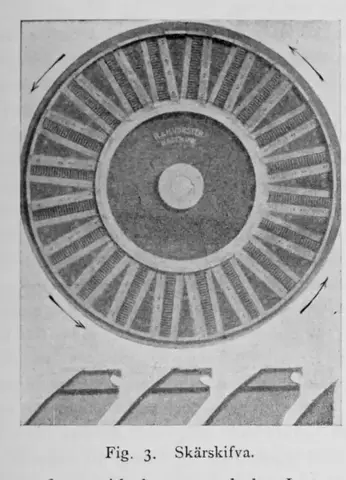
Fig. 3.
I maskinstativets öfre del är förskjutbart lagrad en släde eller slid, hvari verktygels yttre del — hylsan — fastspännes. I denna släde är lagrad en borrspindel, som drifves med rem från den i stativets fot placerade drifaxeln Under slädens rörelse mot arbetstycket bibehålla således borret och hylsan samma läge i förhållande till hvarandra. Arbetstycket upplägges å det till vänster synliga arbjtsbordet, där det fastspännes medelst ratthjul och skruf. Bordets rörelse tvärs öfver maskinen förbi verktyget utföres för hand. Inuti stativet är drifanordningen till släden förlagd och består af en å den ständigt roterande drifaxeln löst gående snäcka, som medelst den nedtill synliga trampan kan förrättas i rörelse, hvarvid ett snäckan motsvarande snäckhjul drifves, hvilket i sin ordning förmedelst en häfarm försätter släden i en fram- och återgående rörelse. Rörelsen från drifaxeln till snäckan öfverföres medelst en fiiktionskopplirg så anordnad, att till- eller frånkoppling kan ske, i hvilket läge snäckan och släden än befinna sig till hvarandra. För att hindra släden att i minsta mån fortsätta rörelsen, äfven sedan snäckan frigjorts från drifaxeln, är friktionskopplingen försedd med tvänne effektiva bromsklotsar, som frigöra eller Dsthålla snäckan, alltefter som trampan nedtryckes eller får återgå i sitt ursprungliga läge. Härigenom blir manövreringen af maskinen mycket bekväm och känslig, och arbetstycket kan, äfven under maskinens gång, med stor lätthet inriktas.
Verktyget införes i arbetstycket med en hastighet af 110 mm. pr. sekund, återgångshastigheten är något större, och utför för hvarje gång ett kvadratiskt hål af
samma storlek som hylsan. En man kan upptaga 9 000 å 10000 sådana kvadratiska hål pr. dag om 10 arbetstimmar eller, om det är fråga rektangelformiga hål af t. ex. 80 mm. längd och 19 mm. bredd, c:a 2 500 på samma tid, motsvarande hvad en flitig arbetare på 3 månader kan utföra med stämjärn för hand.
Fig. 5-
Fig. 6.
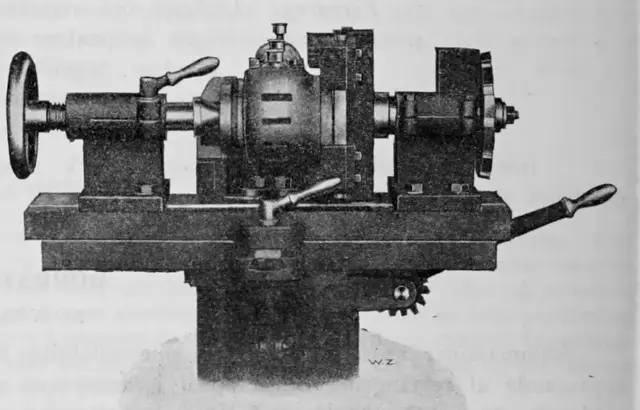
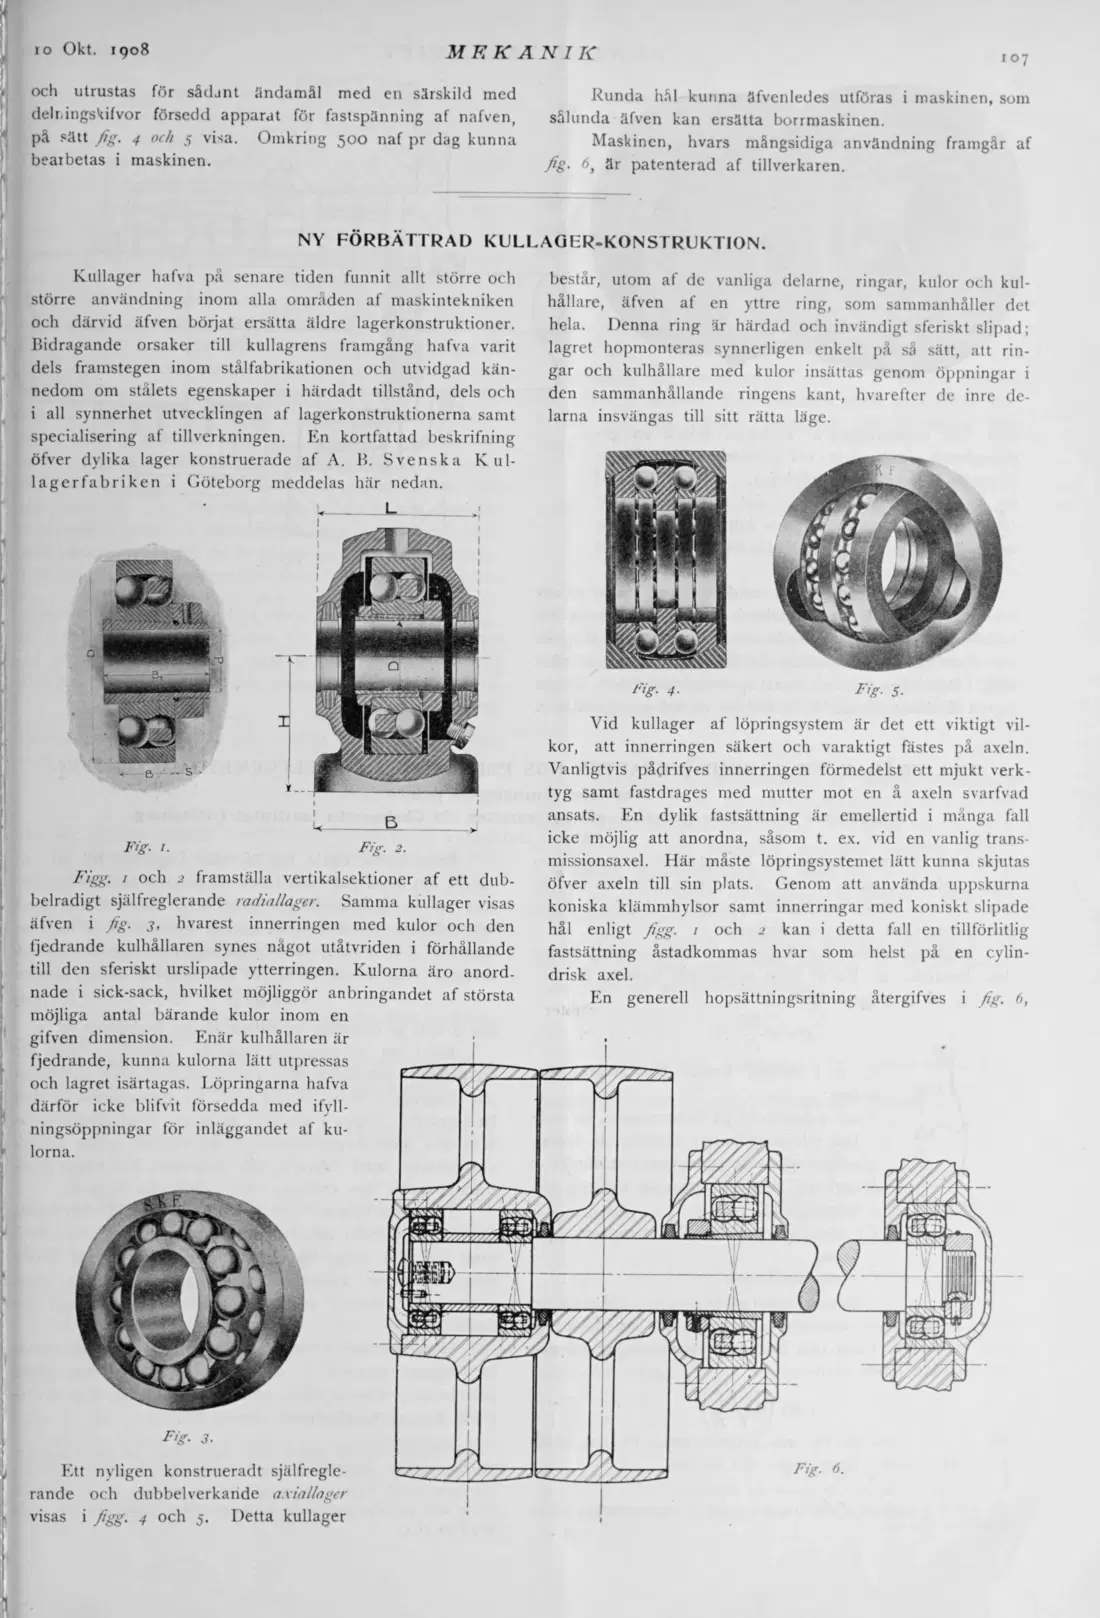
Maskinen kan äfven med stor fördel användas vid hjulfabrikation, för upptagande af ekerhålen i hjulnafven
Källa: Internet Archive ·