Sida 377
KEMI OCH BERGSVETENSKAP
' 2 3 Maj 1908
6 i
3E
/ \
V
i 'U f 3^
jrr a <p
X /
V
A3/**-
x _ r
* 7/ .5^
^■/i e<
J{7 A A
vå; /i <x
jr.% _ a L
H5»
V
L
k
b~
X
l
£<
K
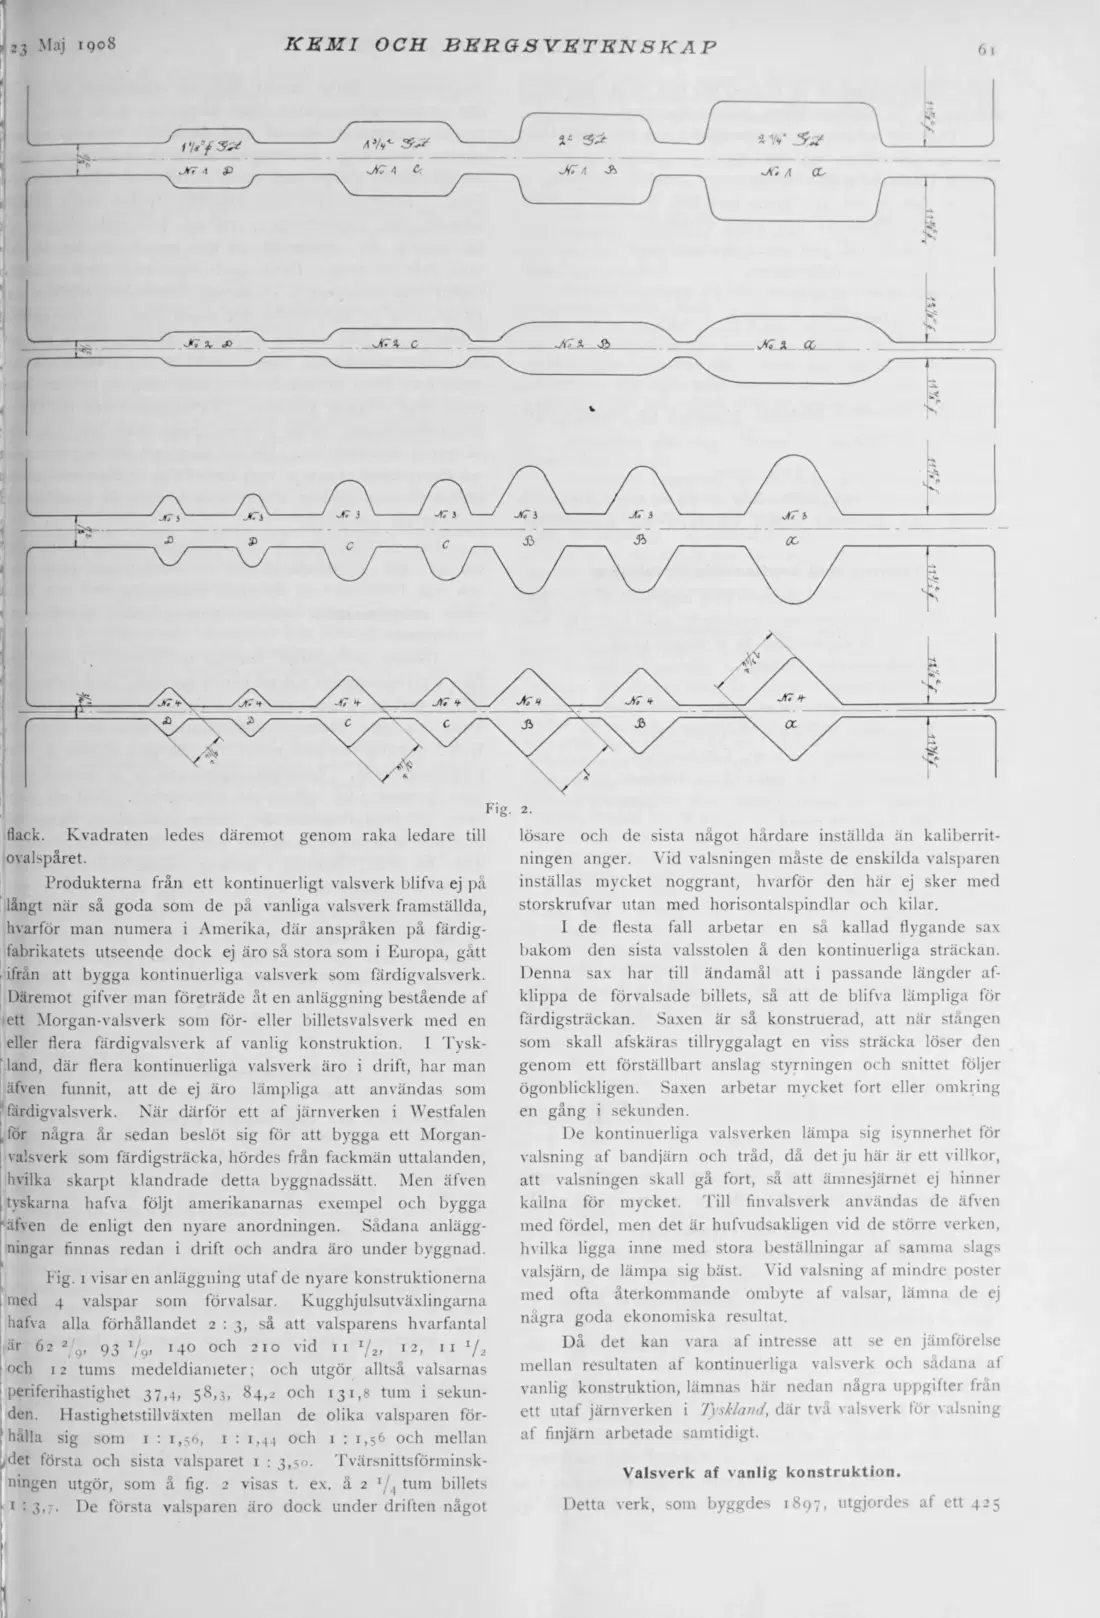
Hack. Kvadraten ledes däremot genom raka ledare till ovalspåret.
Produkterna från ett kontinuerligt valsverk blifva ej på långt när så goda som de på vanliga valsverk framställda, hvarför man numera i Amerika, där anspråken på färdigfabrikatets utseende dock ej äro så stora som i Europa, gått ifrån att bygga kontinuerliga valsverk som färdigvalsverk. Däremot gifver man företräde åt en anläggning bestående af ett Morgan-valsverk som för- eller billetsvalsverk med en eller flera färdigvalsverk af vanlig konstruktion. I Tyski land, där flera kontinuerliga valsverk äro i drift, har man äfven funnit, att de ej äro lämpliga att användas som - tärdigvalsverk. När därför ett af järnverken i Westfalen , för några år sedan beslöt sig för att bygga ett Morganj valsverk som färdigsträcka, hördes från fackmän uttalanden, hvilka skarpt klandrade detta byggnadssätt. Men äfven i tyskarna hafva följt amerikanarnas exempel och bygga K äfven de enligt den nyare anordningen. Sådana anläggningar finnas redan i drift och andra äro under byggnad.
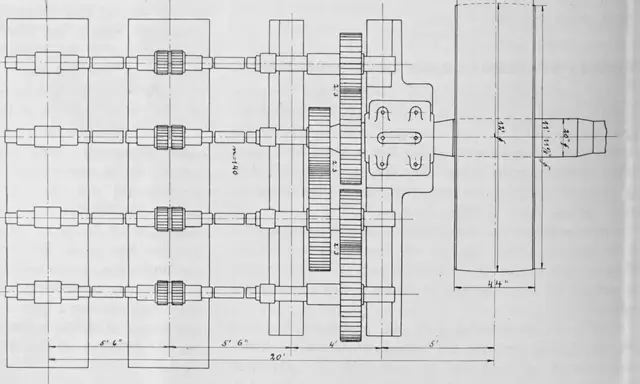
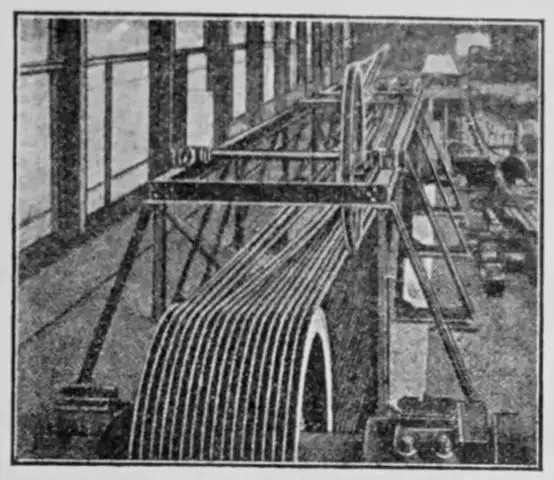
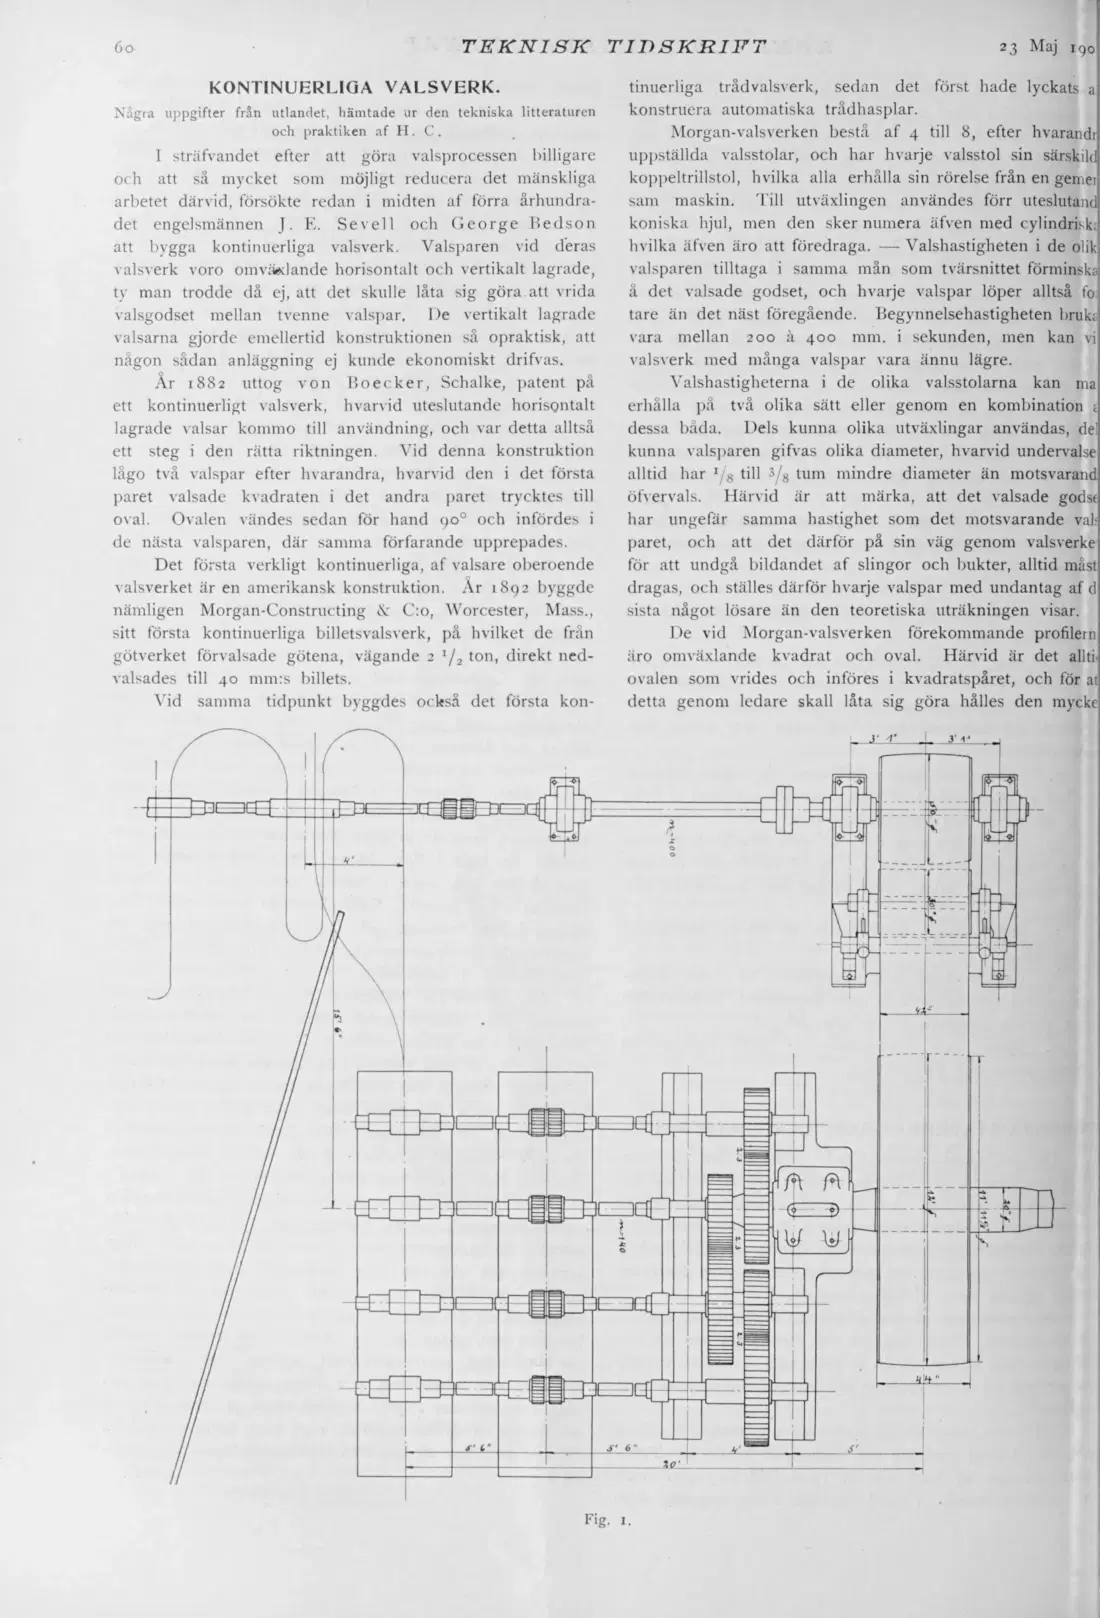
Fig. i visar en anläggning utaf de nyare konstruktionerna , med 4 valspar som förvalsar. Kugghjulsutväxlingarna hafva alla förhållandet 2:3, så att valsparens hvarfantal [är 62 2 9, 93 I/9, 140 och 210 vid 11 J/2, 12, 11 1j2
| och 12 tums medeldiameter; och utgör alltså valsarnas periferihastighet 37,4, 58,3, 84,2 och 131,8 tum i sekunden. Hastighetstillväxten mellan de olika valsparen för- } hålla sig som 1 : 1,56, 1 : 1,44 och 1 : 1,56 och mellan
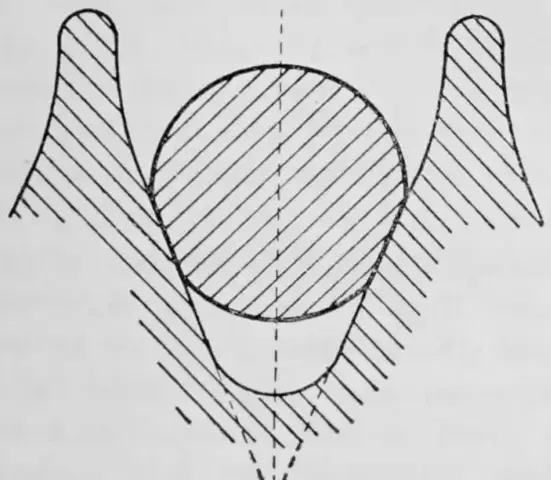
L det första och sista valsparet 1 : 3,^0. Tvärsnittsförminsk- [ ningen utgör, som å fig. 2 visas t. ex. å 2 r/4 tum billets j 1 * 3,7. De första valsparen äro dock under driften något
lösare och de sista något hårdare inställda än kaliberritningen anger. Vid valsningen måste de enskilda valsparen inställas mycket noggrant, hvarför den här ej sker med storskrufvar utan med horisontalspindlar och kilar.
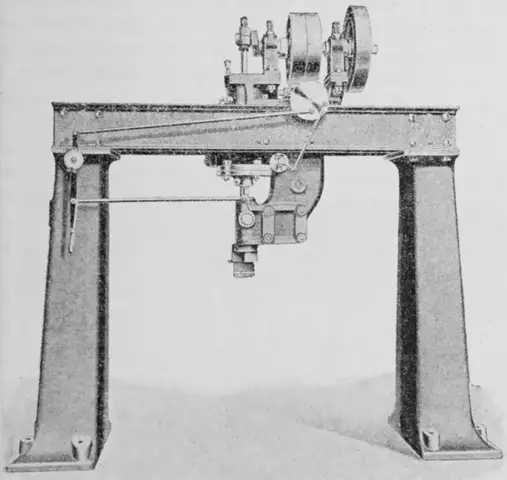
I de flesta fall arbetar en så kallad flygande sax bakom den sista valsstolen å den kontinuerliga sträckan. Denna sax har till ändamål att i passande längder afklippa de förvalsade billets, så att de blifva lämpliga för färdigsträckan. Saxen är så konstruerad, att när stången som skall afskäras tillryggalagt en viss sträcka löser den genom ett förställbart anslag styrningen och snittet följer ögonblickligen. Saxen arbetar mycket fort eller omkring en gång i sekunden.
De kontinuerliga valsverken lämpa sig isynnerhet för valsning af bandjärn och tråd, då det ju här är ett villkor, att valsningen skall gå fort, så att ämnesjärnet ej hinner kallna för mycket. Till finvalsverk användas de äfven med fördel, men det är hufvudsakligen vid de större verken, hvilka ligga inne med stora beställningar af samma slags valsjärn, de lämpa sig bäst. Vid valsning af mindre poster med ofta återkommande ombyte af valsar, lämna de ej några goda ekonomiska resultat.
Då det kan vara af intresse att se en jämförelse mellan resultaten af kontinuerliga valsverk och sådana at vanlig konstruktion, lämnas här nedan några uppgifter från ett utaf järnverken i Tyskland , där två valsverk för valsning af finjärn arbetade samtidigt.
Valsverk af vanlig konstruktion.
Detta verk, som byggdes 1897, utgjordes af ett 425
Källa: Internet Archive ·