Sida 552
46
TEKNISK TIDSKRIFT
ix April igo8
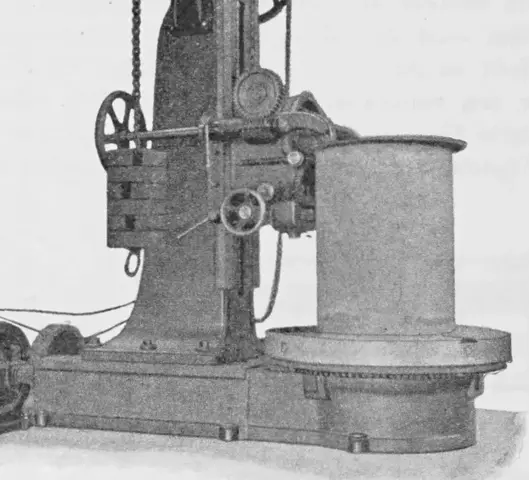
från turbinhuset samt anordnat expansionsboxar vid rören II och /. Enär turbinhusets cylindriska del består af flere korta längder, kan hvarje dylik sektion bearbetas i arborrmaskin med skärverktyget fullt synligt. Arbetsoperationerna omfatta först planhytling af längdskarfvarne, hvarefter de halfcylindriska sektionerna skrufvas tillsammans parvis för arborrning samt afplaning af ändytorna i vertikal arborrmaskin, hvarvid noggrant tillses, att borrspindelns centrumlinie sammanfaller med längdskarfvens diametralplan. I själfva verket måste den högsta möjliga grad af precision iakttagas vid sistnämnda bearbetning af turbinhussektionerna, och det har erfordrats en lång tids erfarenhet, innan verkstaden lyckats införa fullt tillförlitliga arbetsmetoder härför. Turbinhusets uppdelning i ett rätt stort antal sektioner gör det möjligt att med jämförelsevis ringa kostnad utbyta enstaka gjutjärnsdelar, om materialfel skulle upptäckas under bearbetningsproceduren. Alla bulthål i flänsarne borras efter s. k. »borrgiggar» för säkerställande af delarnes utbytbarhet.
Betydelsen af detta tillverkningsystem torde kanske lättast kunna uppskattas, då man erfar, att verkstaden vid ett tillfälle hopsatte en ångturbin om i ooo kilowatt med tillhjälp af å förråd liggande reservdelar samt levererade maskinen komplett med kondensor inom 4 veckor efter ingången beställning. Nämnda standardisering är genomförd för samtliga de turbinstorlekar, som verkstaden för i marknaden, och samtliga delar till dessa maskiner kunna utbytas samt garanteras att passa till hvilken maskin som helst inom en och samma storleksgrupp. Firman har t. ex. levererat öfver ett 20-tal 1 ooo-kilowatt-turbiner, hvilkas rotatorer kunna utbytas sinsemellan, utan att någon som helst ändring eller justering behöfver vidtagas med desamma. Själfklart är, att firman vid emottagandet af en beställning icke går in på att vidtaga någon konstruktionsförändring, som på minsta sätt skulle äfventyra utbytbarheten af maskinens detaljer mot å lager befintliga reservdelar af en gång för alla fastslagen normal konstruktion.
Det har visat sig, att krympningspänningar alls icke uppträda vid gjutning af de ofvan beskrifna enkelt formade och relativt korta tackjärnsdelarna, hvadan den eljest vanliga ångbehandlingen af turbinhuset före tagandet af det sista arborr-skäret här icke skulle vara erforderlig. För att närmare undersöka huru härmed förhåller sig, gjordes följande försök med ett af de första turbi nhusen utförda hos Willans N Robinson: Gjutgodsdelarna till huset uppsattes och arbetades rena i arborr-maskin, hvarefter deras dimensioner noggrant uppmättes. Därpå inlades pjeserna i gjuteriets torkugn och uppvärmdes under 24 timmar, samt underkastades slutligen en kontrollmätning, hvarvid någon mätbar formförändring icke kunde upptäckas. Innan vi öfvergå till beskrifning af rotatorn, vilja vi anmärka, att längdskarfvarnas tätningsytor hvarken filas eller skafvas för att uppnå ångtäthet. Flänsarna endast hyfias, hvarefter de före hopsättningen bestrykas eller öfvermålas med en magnesitkomposition.
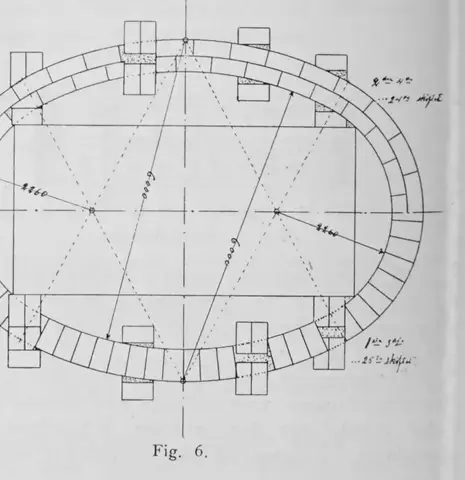
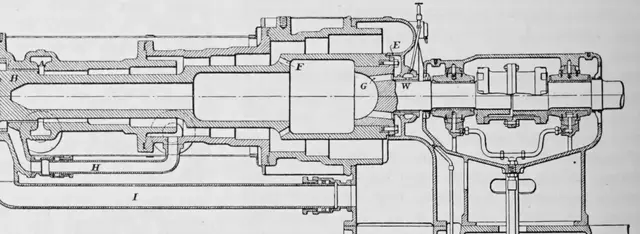
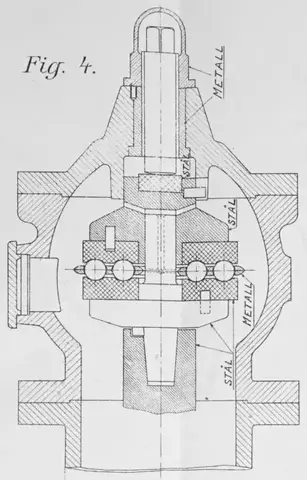
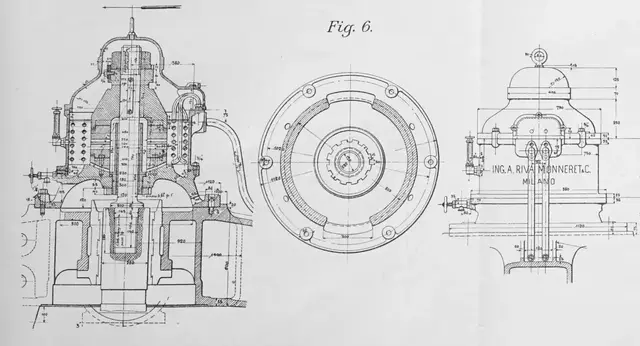
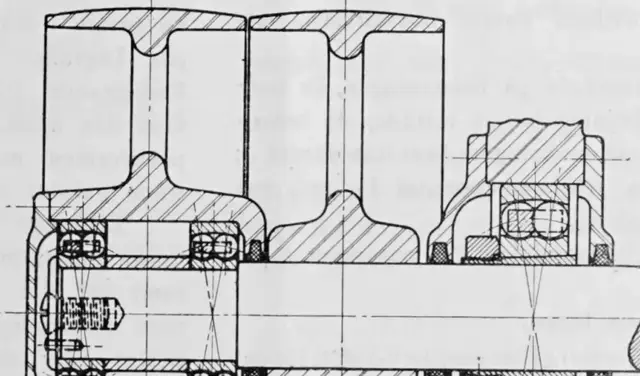
Beträffande rotatorns konstruktion, så tillämpas af Willans & Robinson 2:ne olika metoder. Fig. 4, 5 o. 6 å pl. 1 framställa den modell, som användes för turbiner om 2 000 kilowatt och därunder. Fig. 7 visar den vid större turbiner tillämpade konstruktionen. Vid den förstnämnda konstruktionsformen faller den egendomligheten företrädesvis i ögonen, att högtrycksänden är utförd i ett enda stycke. Enligt numera föråldrad metod plägade man
gjuta rotatorn af martinstål samt krympa fast en smidd axeltapp af stål i hvardera änden. Denna konstruktion visade sig emellertid i högsta grad opålitlig, då ångturbinen arbetade med öfverhettad ånga. Det synes nämligen vara så godt som omöjligt att i praktiken hålla ångans öfverhettningstemperatur ens tillnärmelsevis konstant med vanligen förekommande öfverhettningsapparater, och man kan säga, att just denna omständighet utgör den verkliga anledningen till de flesta driftstörningar, som numera förekomma vid flerfaldigt expanderande reaktionsturbiner af äldre konstruktion arbetande med öfverhettning. Då het ånga plötsligen påsläppes en ångturbin, hvars axeltapp förmedelst krympning eller pressning är fästad vid rotatorn, utvidgar sig rotatorns högtrycksände hastigare än den koniska axeltappen; denna lossnar något, hvarefter dess centrumlinie kommer att afvika från rotatorns geometriska axel. Den vanliga påföljden blir den, att turbinskoflarne komma i kollision med ledskenorna, och ett ödesdigert haveri äger
o
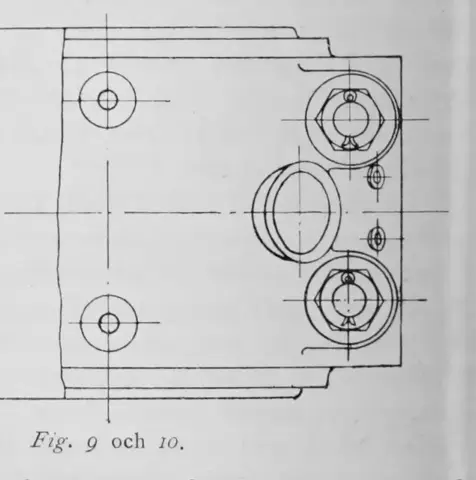
rum. Åtskilliga botemedel mot dessa olägenheter hafva utarbetats af olika turbinkonstruktörer. Willans & Robinson utföra t. ex. vid sina smärre ångturbiner rotatorns högtrycksände af smidt stål i ett stycke med turbinaxeln såsom visas i fig. 5. Martinstål har eljest numera kommit till allmän användning bland ångturbinkonstruktörer. Willans & Robinson torde vara bland de första, som användt rotatorer af höggradigt smidt stål, hvilket material utan tvifvel bäst lämpar sig för smärre ångturbiner; för större maskiner hafva däremot gjutna stålrotatorer visat sig synnerligen tillfredsställande. Då rotator och axel framställas af helsmidt stål, föreligga inga större svårigheter att borra ut pjesen koncentriskt med den yttre afsvarfningen, hvadan efterbalansering mera sällan behöfver ifrågakomma. Skulle denna åtgärd någon gång befinnas nödvändig, så verkställes den med tillhjälp af balanseringsringar fästade vid rotatorändarne medelst ställskrufvar, (se P och Q fig. 5). Fig. 8 o. 9, pl. 1 angifva närmare i dessa ringars konstruktion.
Under ett besök, som förf. nyligen aflade vid firmans , verkstäder, fingo vi tillfälle närvara vid den första igångsättningen af en ångturbin om 1 000 kilowatt. Rotatorn till denna maskin hade icke underkastats efterbalansering, men centreringen visade sig icke desto mindre vara så noggrann, att maskinen kunde köras upp i full hastighet på 3 minuter räknadt från det ögonblick, då ångan påsläpptes, hvarefter gången var till den grad vibrationsfri, att en lång blyertspenna som ställdes på ända å en af de finarbetade flänsmuttrarne, förblef stående i denna ställning. Turbinaxelns hastighet uppgick vid ifrågavarande tillfälle till 1 200 hvarf per minut.
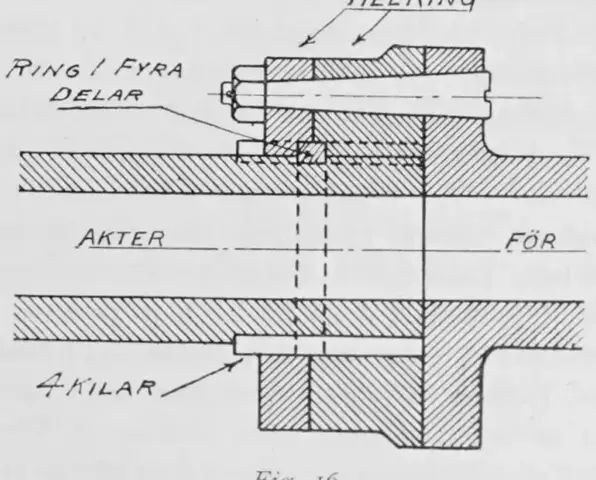
Såsom fig. 5 angifver, utföres rotatortrummans lågtrycksände jämte axel i ett stycke för sig; den fasthålles vid det helsmidda partiet af rotatorn förmedelst T-formade ankarbultar inpassade i spår nedsvarfvade uti trummans lågtrycksände, (se vidare fig. 10 o. 11). Sedan muttrarne blifvit stumt ansatta, nitas de öfverskjutande bultändarne, hvarigenom muttrarne fastlåsas för godt. Enär lågtrycksänden kommer i beröring endast med utexpanderad ånga af låg temperatur, kan man utan att riskera lossning på grund af ojämn uppvärmning här eventuelt använda förutnämnda konstruktion med axeländen fastkrympt i ett koniskt hål i rotator-centrum.
Vid maskiner öfverstigande 2 000 kilowatt utföres, såsom förut blifvit nämndt, hvardera axeltappen i ett
Källa: Internet Archive ·