
Sida 556
5°
TEKNISK TIDSKRIFT
orsakade viktförminskningen iakttagas och utgöra kännetecken på metallens större eller mindre lämplighet för ändamålet i fråga.
F/g. 29.
Fig. 31-
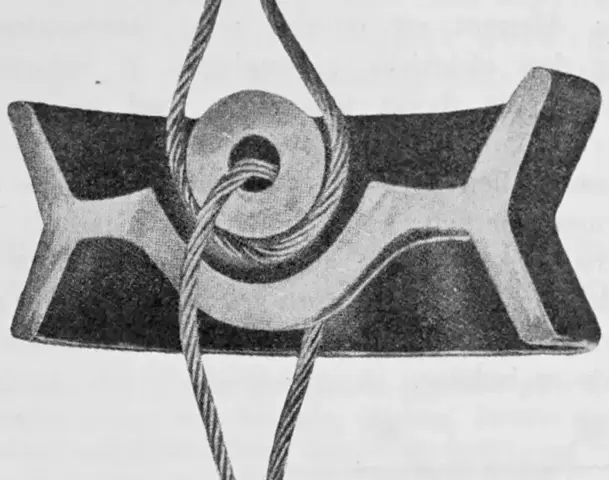
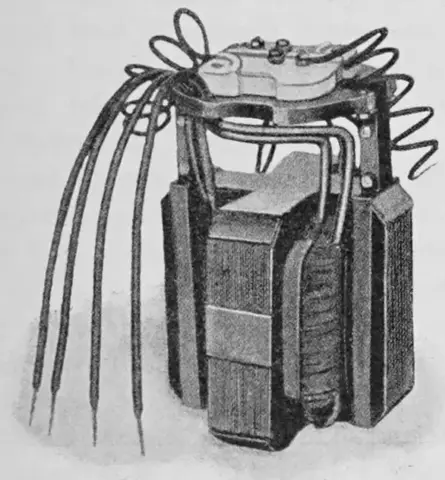
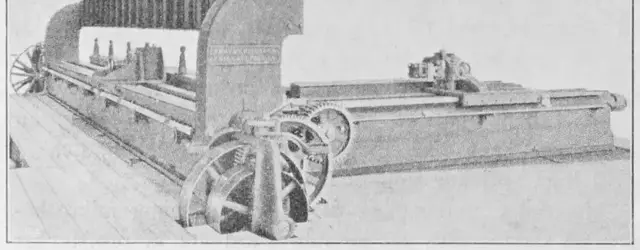
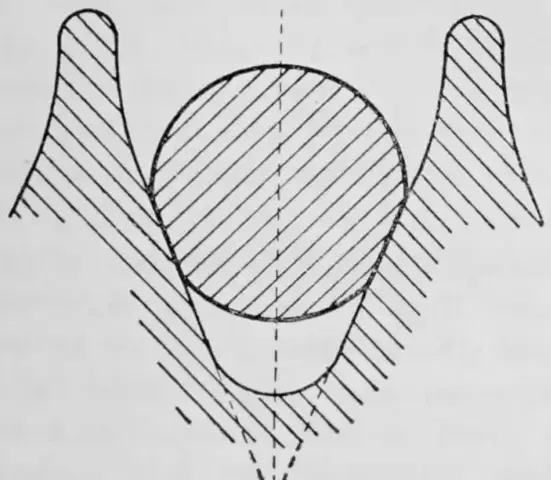
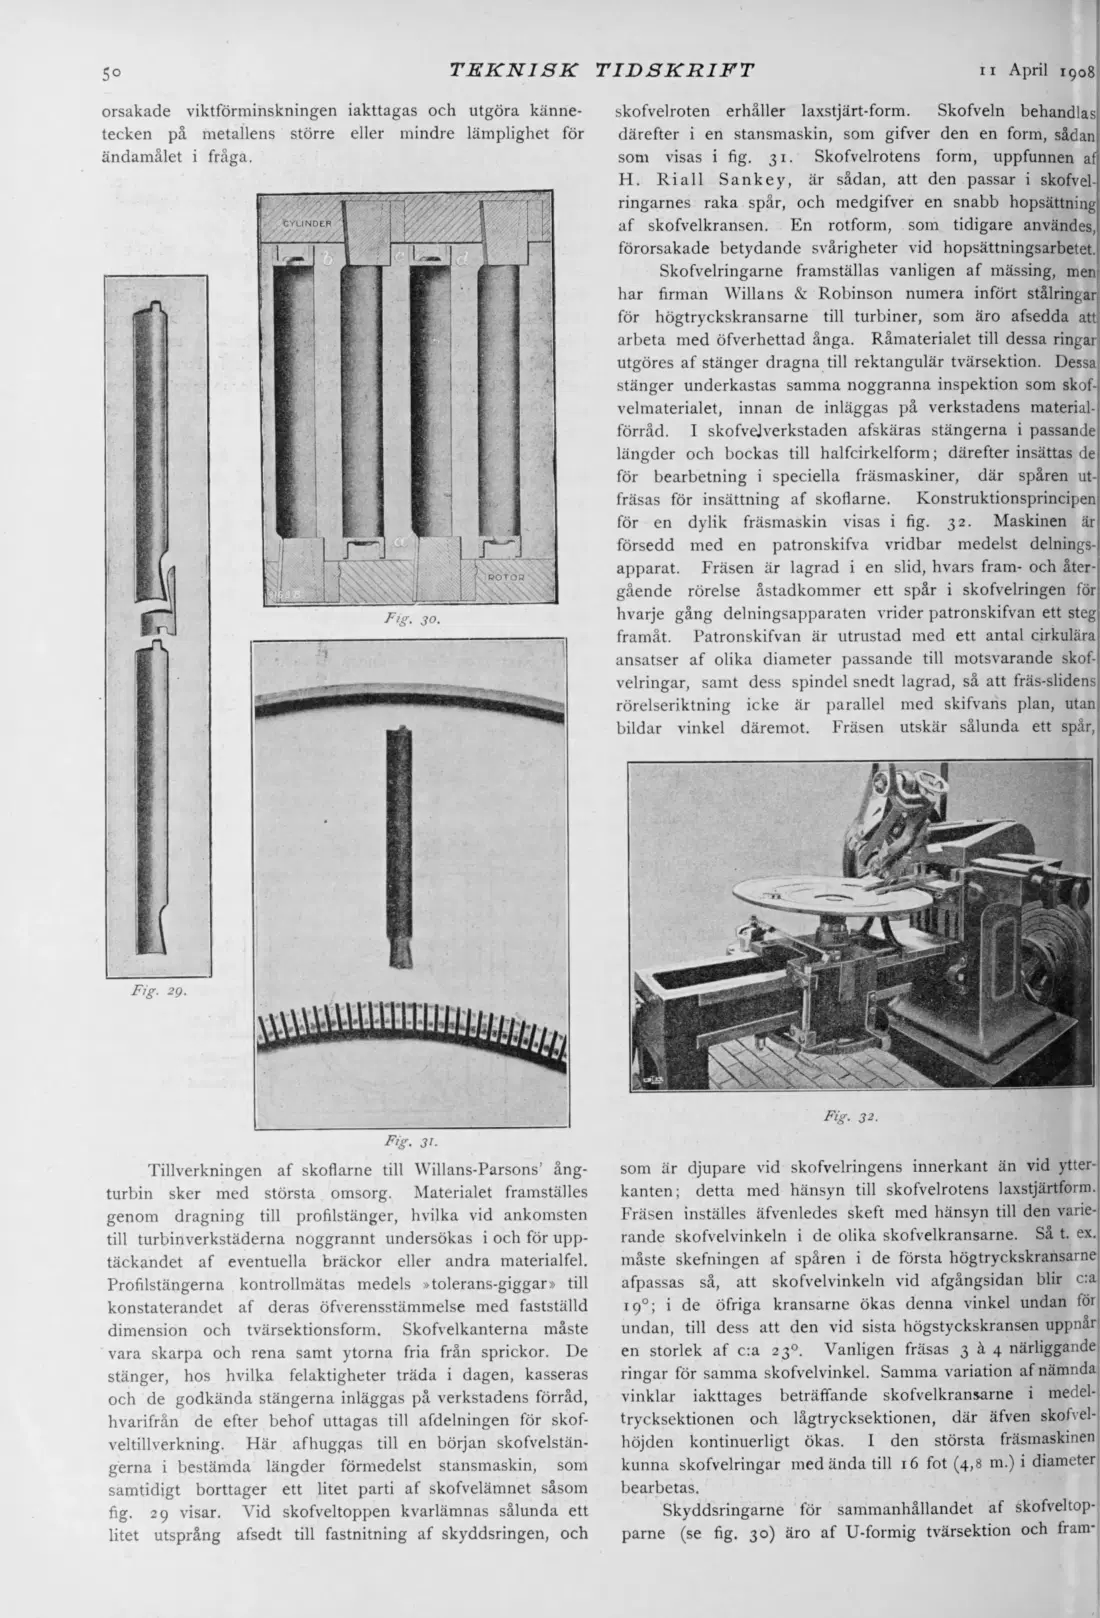
Tillverkningen af skoflarne till Willans-Parsons’ ångturbin sker med största omsorg. Materialet framställes genom dragning till profilstänger, hvilka vid ankomsten till turbinverkstäderna noggrannt undersökas i och för upptäckandet af eventuella bräckor eller andra materialfel. Profilstängerna kontrollmätas medels »tolerans-giggar» till konstaterandet af deras öfverensstämmelse med fastställd dimension och tvärsektionsform. Skofvelkanterna måste vara skarpa och rena samt ytorna fria från sprickor. De stänger, hos hvilka felaktigheter träda i dagen, kasseras och de godkända stängerna inläggas på verkstadens förråd, hvarifrån de efter behof uttagas till afdelningen för skofveltillverkning. Här afhuggas till en början skofvelstängerna i bestämda längder förmedelst stansmaskin, som samtidigt borttager ett litet parti af skofvelämnet såsom fig. 29 visar. Vid skofveltoppen kvarlämnas sålunda ett litet utsprång afsedt till fastnitning af skyddsringen, och
11 April 1908
skofvelroten erhåller laxstjärt-form. Skofveln behandlas därefter i en stansmaskin, som gifver den en form, sådan som visas i fig. 31. Skofvelrotens form, uppfunnen af H. Riall Sankey, är sådan, att den passar i skofvelringarnes raka spår, och medgifver en snabb hopsättning af skofvelkransen. En rotform, som tidigare användes, förorsakade betydande svårigheter vid hopsättningsarbetet.
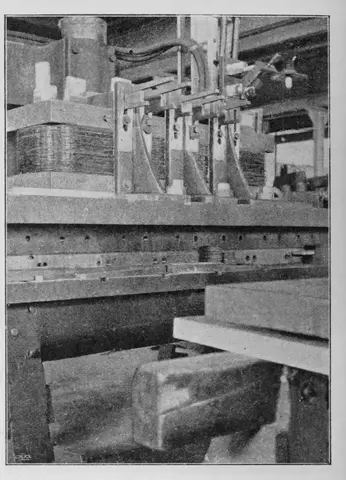
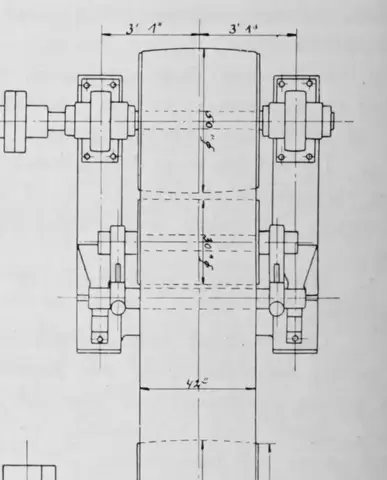
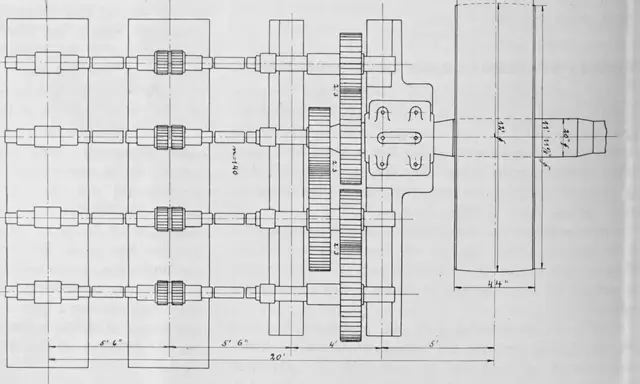
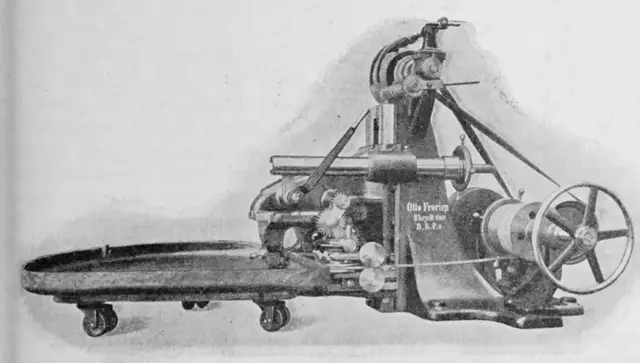
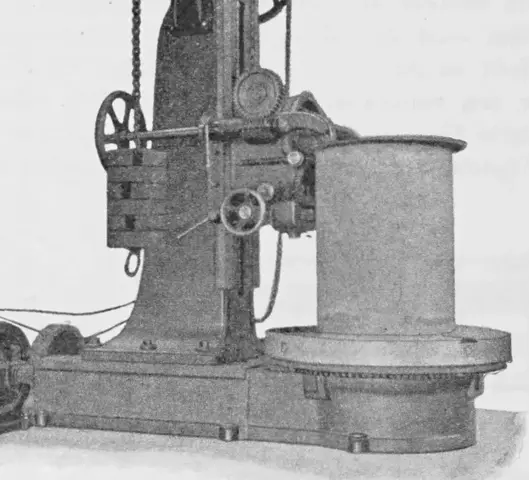
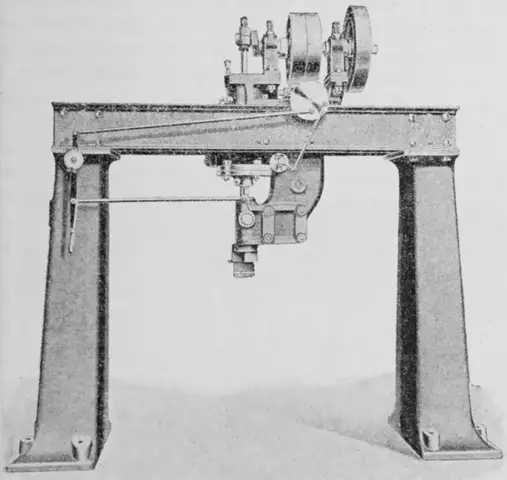
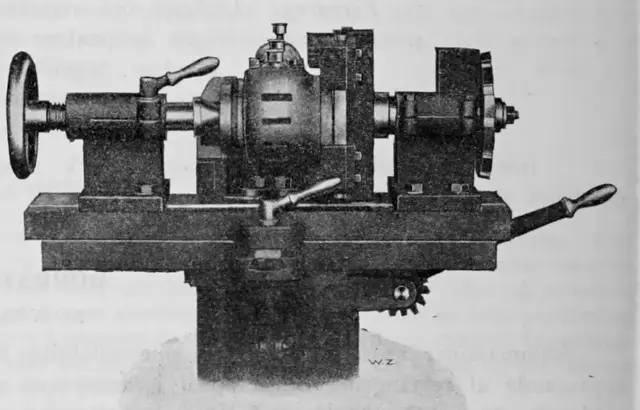
Skofvelringarne framställas vanligen af mässing, men har firman Willans & Robinson numera infört stålringar för högtryckskransarne till turbiner, som äro afsedda att arbeta med öfverhettad ånga. Råmaterialet till dessa ringar utgöres af stänger dragna till rektangulär tvärsektion. Dessa, stänger underkastas samma noggranna inspektion som skofvelmaterialet, innan de inläggas på verkstadens material- j förråd. I skofvelverkstaden afskäras stängerna i passande] längder och bockas till halfcirkelform ; därefter insättas de för bearbetning i speciella fräsmaskiner, där spåren ut-j fräsas för insättning af skoflarne. Konstruktionsprincipen^ för en dylik fräsmaskin visas i fig. 32. Maskinen är försedd med en patronskifva vridbar medelst delnings-i apparat. Fräsen är lagrad i en slid, hvars fram- och åter-i gående rörelse åstadkommer ett spår i skofvelringen för hvarje gång delningsapparaten vrider patronskifvan ett steg] framåt. Patronskifvan är utrustad med ett antal cirkuläraj ansatser af olika diameter passande till motsvarande skof-l velringar, samt dess spindel snedt lagrad, så att fräs-slidensj rörelseriktning icke är parallel med skifvans plan, utan bildar vinkel däremot. Fräsen utskär sålunda ett spår,
Fig. 32.
som är djupare vid skofvelringens innerkant än vid ytterkanten; detta med hänsyn till skofvelrotens laxstjärtform. Fräsen inställes äfvenledes skeft med hänsyn till den varierande skofvelvinkeln i de olika skofvelkransarne. Så t. ex. måste skefningen af spåren i de första högtryckskransarne afpassas så, att skofvelvinkeln vid afgångsidan blir c:a 1 90 ; i de öfriga kransarne ökas denna vinkel undan för undan, till dess att den vid sista högstyckskransen uppnår en storlek af c:a 230. Vanligen fräsas 3 å 4 närliggande ringar för samma skofvelvinkel. Samma variation af nämnda vinklar iakttages beträffande skofvelkransarne i medeltrycksektionen och lågtrycksektionen, där äfven skofvelhöjden kontinuerligt ökas. I den största fräsmaskinen kunna skofvelringar med ända till 16 fot (4,8 m.) i diameter bearbetas.
Skyddsringarne för sammanhållandet af skofveltopparne (se fig. 30) äro af U-formig tvärsektion och fram-
Källa: Internet Archive ·