Sida 547
TEKNISK TIDSKRIFT
TRETTIOÅTTONDE ÅRGÅNGEN
AFDELNINGEN
FÖR
MEKANIK
Stockholm, 1908. RcddktÖr . G. O. JW. GLSS O R. Centraltryckeriet.
Afd. för Mekanik utkommer andra Lördagen
1 1 April
Meddelanden rörande Afdelningen sändas till
Häft. 4
i hvarfe månad.
Ingeniör G. 0. M. OLSSON, Stockholm,
1908
Prenumerationspris, idcI. postp., 6 kr. pr. år.
Barnhusgatan 3. Riks- o. Allm. tel. 95 09.
IAKTTAGELSER RÖRANDE GJUTERI-INDUSTRIEN I TYSKLAND OCH SCHWEIZ.
Utdrag ur reseberättelse af J. G. Söderlund.
Gasmotoren>fabrik »Deutz», Köln— Deutz.
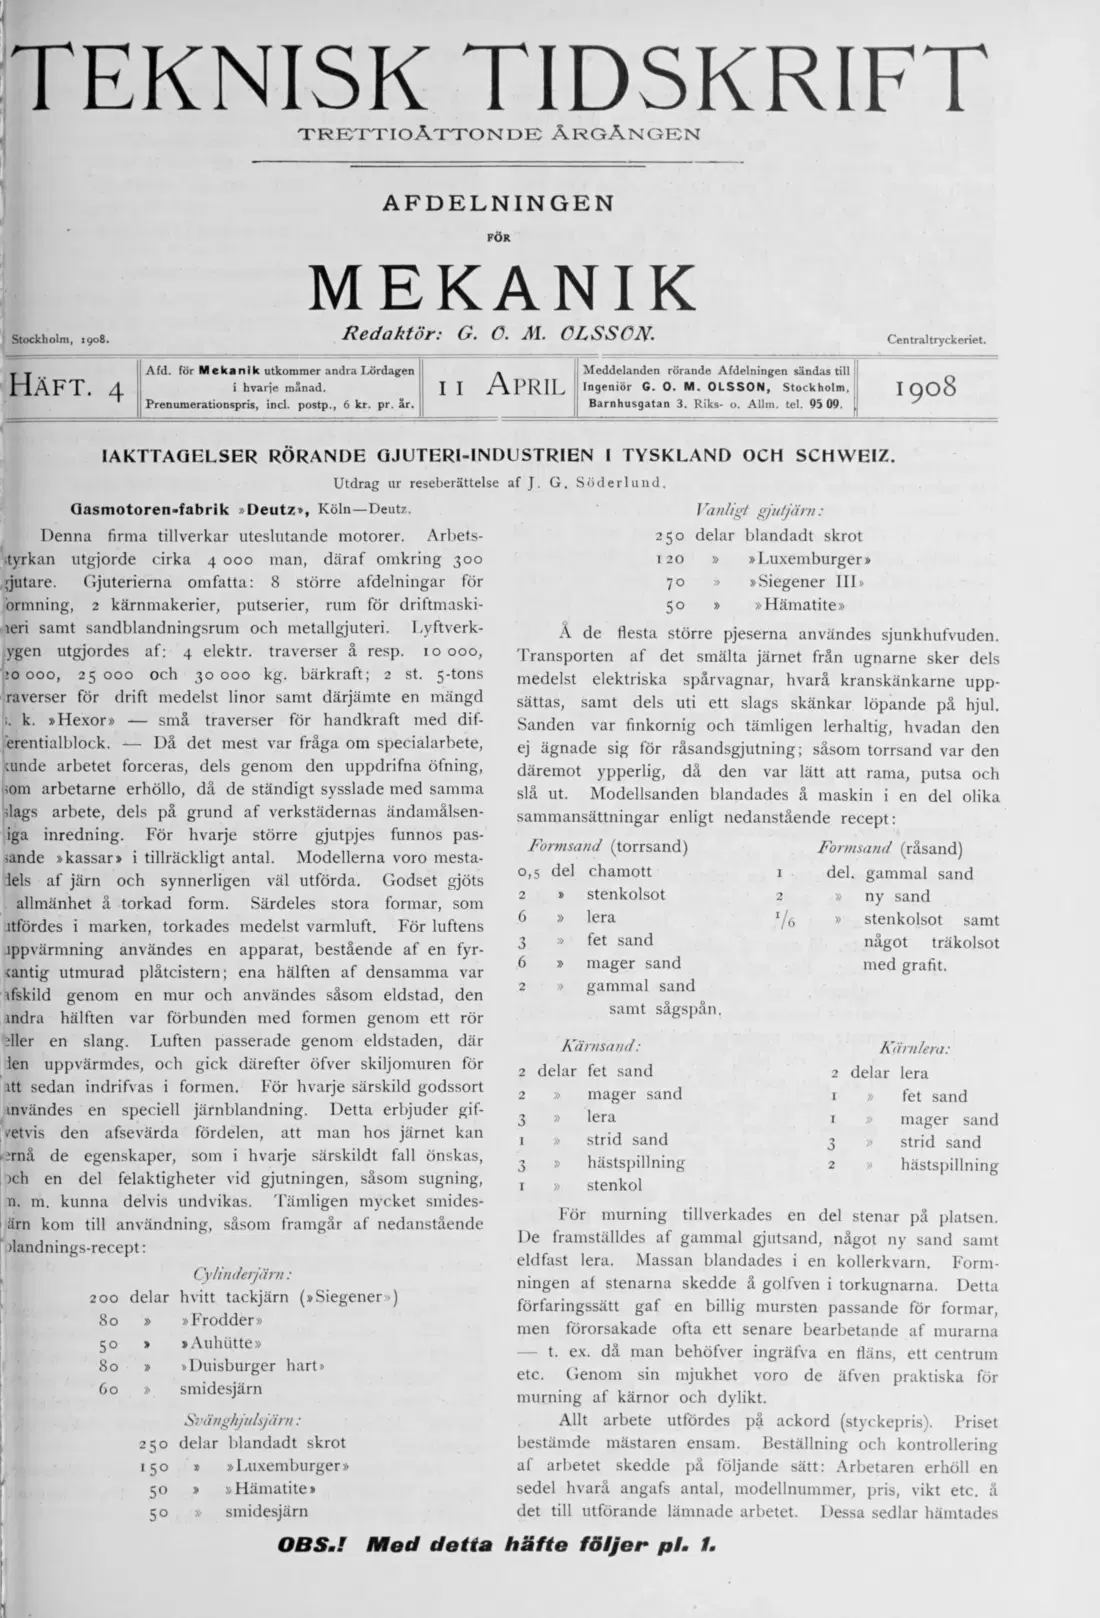
Denna firma tillverkar uteslutande motorer. Arbetsstyrkan utgjorde cirka 4 000 man, däraf omkring 300 rjutare. Gjuterierna omfatta: 8 större afdelningar för örmning, 2 kärnmakerier, putserier, rum för driftmaskileri samt sandblandningsrum och metallgjuteri. Lyftverkygen utgjordes af: 4 elektr. traverser å resp. 10 000, :o 000, 25 000 och 30000 kg. bärkraft; 2 st. 5-tons
raverser för drift medelst linor samt därjämte en mängd k. »Hexor» — små traverser för handkraft med diferentialblock. - — Då det mest var fråga om specialarbete, uinde arbetet forceras, dels genom den uppdrifna öfning, iom arbetarne erhöllo, då de ständigt sysslade med samma dags arbete, dels på grund af verkstädernas ändamålseniga inredning. För hvarje större gjutpjes funnos pasiande »kassar» i tillräckligt antal. Modellerna voro mestadels af järn och synnerligen väl utförda. Godset gjöts allmänhet å torkad form. Särdeles stora formar, som .ltfördes i marken, torkades medelst varmluft. För luftens jppvärmning användes en apparat, bestående af en fyrkantig utmurad plåtcistern; ena hälften af densamma var ifskild genom en mur och användes såsom eldstad, den indra hälften var förbunden med formen genom ett rör dier en slang. Luften passerade genom eldstaden, där len uppvärmdes, och gick därefter öfver skiljomuren för Ut sedan indrifvas i formen. För hvarje särskild godssort invändes en speciell järnblandning. Detta erbjuder gif- /etvis den afsevärda fördelen, att man hos järnet kan ?rnå de egenskaper, som i hvarje särskildt fall önskas, ich en del felaktigheter vid gjutningen, såsom sugning, n. m. kunna delvis undvikas. Tämligen mycket smidesärn kom till användning, såsom framgår af nedanstående dandnings-recept :
200 delar 80 »
50 »
80 »
60 »
Cylinderjärn :
hvitt tackjärn (»Siegener») »Frodder»
» Auhiitte»
»Duisburger hart» smidesjärn
Svänghjulsjäm :
25°
delar
blandadt skrot
15°
t
»Luxemburger »
50
»Hämatite»
5°
»
smidesjärn
I änligt gjutjärn :
250
delar
blandadt skrot
1 20
»
»Luxemburger»
70
»
»Siegener III»
5°
»
»Hämatite»
o
A de flesta större pjeserna användes sjunkhufvuden. Transporten af det smälta järnet från ugnarne sker dels medelst elektriska spårvagnar, hvarå kranskänkarne uppsättas, samt dels uti ett slags skänkar löpande på hjul. Sanden var finkornig och tämligen lerhaltig, hvadan den ej ägnade sig för råsandsgjutning; såsom torrsand var den däremot ypperlig, då den var lätt att rama, putsa och slå ut. Modellsanden blandades å maskin i en del olika sammansättningar enligt nedanstående recept:
Formsand (torrsand)
0,5 del chamott
2 » stenkolsot
6 » lera
3 » fet sand
6 » mager sand
2 » gammal sand
samt sågspån.
Formsand (råsand)
1 del. gammal sand
2 » ny sand
x/ö » stenkolsot samt
något träkolsot med grafit.
Kärnsund:
2 delar fet sand
2 » mager sand
3 » lera
1 » strid sand
3 » hästspillning
1 » stenkol
Kärnlera :
2 delar lera
1 » fet sand
1 » mager sand
3 » strid sand
2 » hästspillning
För murning tillverkades en del stenar på platsen. De framställdes af gammal gjutsand, något ny sand samt eldfast lera. Massan blandades i en kollerkvarn. Formningen af stenarna skedde å golfven i torkugnarna. Detta förfaringssätt gaf en billig mursten passande för formar, men förorsakade ofta ett senare bearbetande af murarna — t. ex. då man behöfver ingräfva en fläns, ett centrum etc. Genom sin mjukhet voro de äfven praktiska för murning af kärnor och dylikt.
Allt arbete utfördes på ackord (styckepris). Priset bestämde mästaren ensam. Beställning och kontrollering af arbetet skedde på följande sätt: Arbetaren erhöll en sedel hvarå angafs antal, modellnummer, pris, vikt etc. å det till utförande lämnade arbetet. Dessa sedlar hämtades
OBS.! Med detta häfte följer pL 1.
\
H
Källa: Internet Archive ·