Sida 548
42
TEKNISK TIDSKRIFT
ii April 1908
dagligen i och för kontrollering å gjuterikontoret. Jämte dessa sedlar hade hvarje gjutare, eller — om det arbetades i lag — arbetsbasen, en motbok; denna inlämnades för hvarje arbetsperiod efter det allt dugligt utfört gods blifvit infördt. Boken gick först till gjutmästaren för kontrollering och för förtjänstens fördelande emellan vederbörande, därefter till aflöningskontoret för att därifrån återgå till resp. arbetare. För »felgods» betalades ingenting, äfven om det sönderslagits i putserierna, eller på annat sätt blifvit obrukbart. Detta system har egendomliga verkningar. Arbetarne drifva hvarandra till det yttersta, men genom förtjänstens olika fördelande mellan intressenterna uppstod allt som oftast afundsjuka och split kamraterna emellan. Mästarnes hufvudsakliga uppgift blef därför icke att pådrifva arbetet, utan snarare att ordna detsamma samt att vid behof medla mellan sitt folk, då konkurrensen tog för svåra former. Vid aflöningsperiodens slut sammanräknades förtjänsten för ett lag och fördelades af mästaren. För ett arbetslag om 4 man fick aflöningslistan t. ex. följande utseende: arbetsbasen erhöll 45 till 50 mark, 2:dra arbetaren 35 — 40 mark, 3:dje arbetaren 30 — 35 mark, 4:de arbetaren 25 — 30 mark per vecka. Att detta ackordsystem kunde bibehållas berodde företrädesvis därpå, att betalningen i allmänhet var god, samt utsikterna att kunna förtjäna mera än kamraterna, till en del på deras bekostnad, voro rätt stora. Arbetarne voro hufvudsakligen hänvisade åt sig själfva, och äldre gjutare, som förbrukat sin bästa kraft förde här en hård kamp för tillvaron.
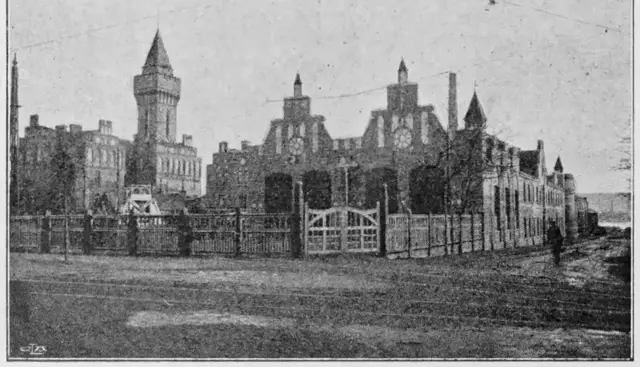
Gebriider Körtlng, Körtingsdorf, Hannover.
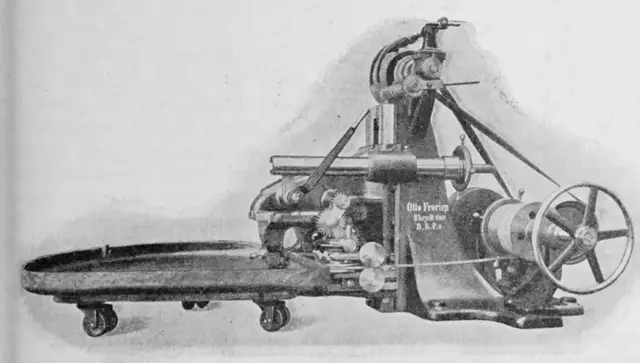
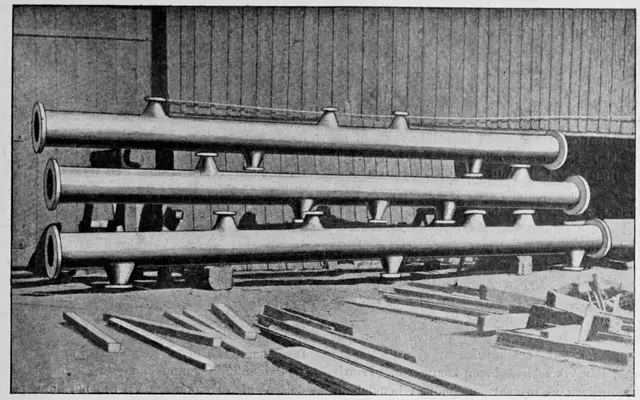
Ofvannämnda firma tillverkar gasmotorer och värmeledningsapparater. Värmeledningselementena formades å maskin. Maskinen löpte å räls längs formplatsen. Sand och kassar lades därför i en sträng och formningen tog sin början vid ena änden hvarefter maskinen flyttades, efter hand som arbetet det fordrade. Härmed inbesparades tid och arbete, då man ej behöfde forsla sanden och kassarne lång väg. För större pjeser hade man formmaskinen stillastående, och användes pneumatiska häfverktyg för kassarnes handterande. Kärnorna i elementena, som i det närmaste voro omflutna med järn, stängdes med stifter försedda med ett plan, som inramades i sanden. Å kärnan lades en plåt, som hindrade stiftens inträngande i densamma samt kärnans uppflytande under gjutningen. Större kärnor gjordes i mindre stycken och skrufvades tillsammans; detta med anledning af sandens dåliga sammanhållningsförmåga i rått tillstånd.
Torkugnarne hade en gemensam eldstad »Central Heizung» som eldades med torf och kol. För luckornas upplyftande användes hydraulisk kraft. — Cylinderfodren för motorerna gjötos i kokill. Dessa beströkos med en blandning af kol, grafit och olja samt uppvärmdes något före gjutningen. Svänghjul formades ofta utan modell. De större murades upp och schablonerades helt ; vid mindre hjul inlades kärnor för armarne och centrum; banan svarfvades ur. Såsom öfverflaska användes en gjutjärnsplatta; å denna chablonerades formen i lera och torkades. — l svärtan för formarnes beklädnad användes för gröfre pjeser en rätt ansenlig mängd fintnalen koks, detta förhindrar fastbränning och stjälpning.
Äfven här arbetades mest på ackord och äfven i arbetslag, men arbetsbasarne voro kontraktsmässigt anställda
och aflönades per månad. Detta visade sig vara förmånligt för firman, ty vid en utbruten strejk kunde driften upp rätthållas med tillhjälp af dessa arbetsbasar jämte lärlingarne. Aflöning utdelades för hvarje vecka. Efter att arbetsbasens lön blifvit afräknad fördelades återstoden emellan de öfriga arbetande i laget. För felgods å större bitar betalades i allmänhet hälften af öfverenskomna priset.
Gebriider Sulzer, Winterthur.
Denna firmas verkstäder äro de största i Schweiz; de sysselsätta 3 000 man, däraf cirka 2 000 gjutare. Här finnas 3 större gjuteriverkstäder utom metallgjuteri nämligen : afdelningen för större gods, d:o för medelstort och smågods samt Radiatorgjuteriet. Här var allt särdeles väl ordnadt, och erforderliga förnödenheter funnos i riklig mängd. Många förmän, samtliga förutvarande arbetare å platsen voro här anställda. Dessa förmän passade upp sina formare på diverse sätt; skaffade dem kassar, verktyg, smält järn m. m. ; formaren hade därför endast att stanna vid sitt arbete och kunde obehindrat ägna sig åt detsamma. Sanden var mager och fin; den fordrade mycket luftning och stiftning, men gaf ett vackert gods, enär formningen verkställdes mycket omsorgsfullt. Grimmorna till kärnorna fick formaren själf gjuta; de gjordes omsorgsfullt med tenars ingjutande etc.; schablonarbete förekom mycket. Koks användes för luftens afledande; vanligen anbragtes ett lager koks under hvarje större gjutpjäs; äfven vid utförandet af luft från kärnorna lades en kanal fylld med koks. För svarfning af tudelade svänghjul och skifvor användes en särskild ! svarfställning.
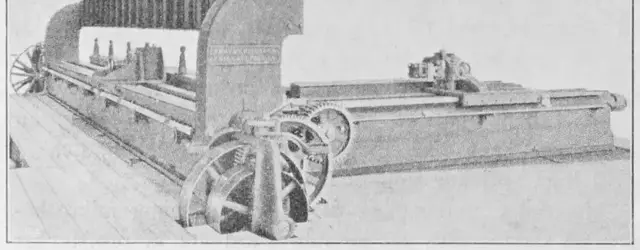
Maskinformeriet var försedt med moderna maskiner arbetande såväl med tryckluft som med hydraulisk kraft. För transport och handterande af kassarne voro en del tidsparande anordningar införda. Exempelvis voro i omedelbar närhet af maskinerna vändskifvor anordnade, å hvilka de fullformade kassarne upplades, skifvan vreds rundt, efter hand som den blef belastad. Under gjuterigolfvet, i källaren, voro maskiner uppställda för sandtransport. Då kassarne slogos ut föll sanden ned genom en tratt och uppfångades af maskinerna i källarevåningen samt befordrades af dessa upp i 2:dra våningen för beredning; färdig leddes den genom trummor ned till resp. maskiner, ! där den vid dragning i ett handtag i önskad mängd ned- 1 föll i kassen. Sandblanderiet var försedt med automatiska maskiner: förenande kross-, sikt- och blandningsmaskiner. Ängcylindrar, å hvilka sattes stora sjunkhufvuden, götos stående. Med ingöten var man särdeles noggrann. Gjutkosorna utförde man ej i råsand, utan de formades med inmurade kassar, som svärtades och torkades. De togos mycket stora i förhållande till pjäsen, vanligen så, att de rymde hälften af den åtgående järnkvantiteten. De uppsattes antingen direkt å kassen eller å bockar invid densamma —
Arbetet utfördes i allmänhet af arbetslag bestående af 2 — 6 personer eller ännu flera; det utlämnades på ackord, men arbetsbasen betalade handtlangarne vanligen j lön, behållande öfverskottet för egen del. Dessa arbets- j basar voro samtliga schweitzare och hade lärt yrket på platsen; hjälparbetarne voro i allmänhet tyskar eller österrikare.
För folkets välfärd var sörjdt genom hjälpkassor, ångkök, läsrum och badinrättning m. m. Förfis förtjänst 1 uppgick här till 41 francs per vecka.
Källa: Internet Archive ·