Sida 1465
Skeppsbyggnadskonst
30 April 1919
SKEPPSBYGGNADSKONST, HAFT. 4
!
1
l)en verkliga högsta arbetshastighet per timma, som kan ernås, är 150 cm3 av i svetsfog insmält nytt material, som ett medeltal torde vara riktigast att räkna med 100 cm3.
Utgående härifrån förmår en god svetsare att per timme utföra 5 meter full kantsvets på överyta av 6 mm tjock plåt, om plåtarna äro väl sammanpassade. I ett fartygsbygge, såväl som vid andra arbeten, har man naturligtvis att räkna med en del tillstötande obekanta faktorer, som omkullkasta förutbestämda, som möjliga ansedda, resultat; jag är därför böjd för antagande av en beräknad genomsnittshastighet i ett fartygsbygge av 3 meter per timme för full kantsvets på 6 mm tjock plåt.
Totalkostnaden enligt närvarande prislägen för elektrisk energi, arbetslön för netto använd arbetstid och elektrodmaterial skulle då bliva c:a 2,24 kr. per m. för full kantsvets å 6 mm tjock plåt. Denna kostnad stiger med ökad plåttjocklek i ungefär samma förhållande, som kvadraten på plåttjockleken, dock något avtagande med ökad tjocklek. Som en regel för denna beräkning kan följande formel tjäna:
K = A.
1 00
där
K = kostnaden i kr. per m. och l — plåttjockleken i mm.
Om man med stöd härav utgår ifrån, att samtliga skarvar i ett fartyg omräknats att motsvara, som förut nämnts 0,56" = 14 mm, så torde kunna antagas, att den approx. kostnaden för denna tjocklek per m. full kantsvets utgör 10: 84 kr. Denna kostnad täcker då erforderlig elektrisk energi, arbetslön för netto använd arbetstid och elektrodmaterial.
S. k. »kant mot kantsvets» (buttweld), går till ungefär dubbla kostnaden av full kantsvets på samma plåttjocklek under enahanda betingelser.
Som ett axiom kan antagas, att vid elektrisk ljusbågsvetsning medelst den här förebragta metoden, energiförbrukningen alltid är proportionell till den smälta mängden ny metall, varav följer att det åtgår lika mycket elektrisk energi per volymenhet svetsfog, om arbetsföremålet är 6 m. eller 6 mm tjockt.
Vid gassvetsning däremot når gasförbrukningskurvan redan vid 6 mm tjock plåt den kontrollerbara gränsen för att omedelbart börja förtona i riktning mot det blå och med tilltagande tjockleknärma sig det oberäkneliga.
Beträffande den jämförande kostnadsfrågan mellan nitning och svetsning är denna litet svår att avgöra, emedan så många faktorer spela in och vågar därför icke påstå, att ett svetsat fartyg, oavsett event. materialbesparing, kan framställas billigare än ett nitat, men väl är jag beredd antaga, att ett fartyg kan . byggas minst lika starkt medelst svetsning, som medelst nitning. Man far icke heller glömma, att arbetarefrågan i en sådan event. omvälvning icke är löst i brådrasket, emedan det tar sin tid att lära upp erforderligt antal duktiga svetsare och ämnena .härför äro ingen vardagsprodukt, som kan hämtas på torget. Därtill fordras män, som det är möjligt bibringa den allvarliga åsikten, att de skola utföra ett ytterst samvetsgrant arbete och därjämte hava intresse för att arbetet skall utföras med kläm för att komma fram»
71
Möjligheterna av reparation.
Reparationsmöjligheterna på ett medelst elektrisk ljusbågssvetsning framställt fartyg äro naturligtvis lätt realiserbara i hamnar, där organiserad ljusbågsvetsning förefinnes.
Om man betraktar de skarvformer, man är hänvisad till, och vill uttaga exempelvis en hel plåt, är detta lättast möjligt, där som skarvtyp överlapp använts, genom att helt enkelt bortmejsla svetsningen i skarven samt mellan spant och plåt. Är däremot skarven mellan två plåtar gjord emot spant eller mot bricka, är man bunden vid att offra såväl spanten för plåtens bredd, som hela plåtens skarvbredd till angränsande plåtar. Samma blir förhållandet, om punktsvetsning använts.
Dessa skenbara svårigheter böra dock icke avskräcka, man endast letar reda på sig själv, ty det är väl möjligt att endast utkapa de delar, som äro skadade och ersätta dessa, ty man är icke som förut bunden vid att uttaga hela plåten, om blott en del därav är skadad.
Huru denna utkapning sker kan ju vara fullkomligt likgiltigt, ty man kan alltid komma fram på lämpligt sätt och inom den givna konstruktionen medelst svetsning ersätta de skadade eller utslitna delarna.
Skulle reparation medelst nitning endast finnas att tillgå, torde man våga påstå, att det är lättare att reparera ett svetsat fartyg än ett nitat, emedan man icke är bunden vid alla gamla sneda nithål, underliggande plåtavdrag och dito plåtar.
Beträffande speciellt den elektriska ljusbågsvetsningen,
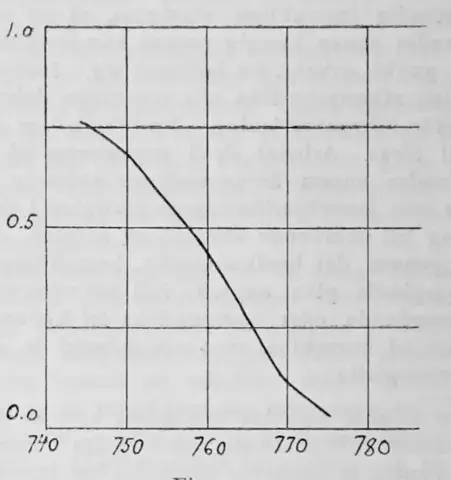
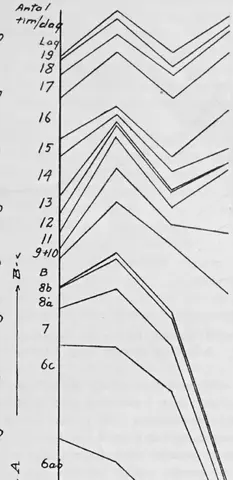
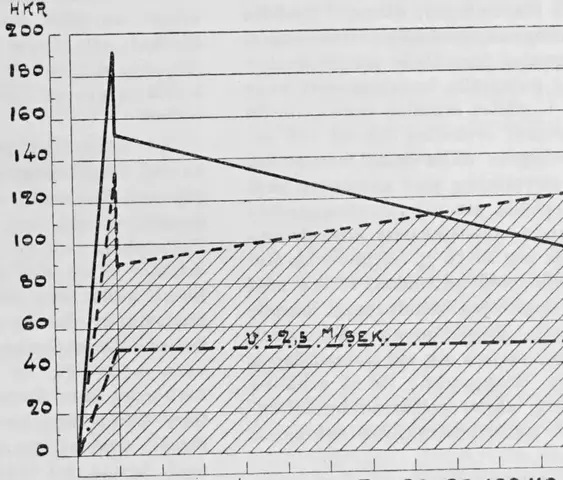
UTMATTrHIMGSPROF MED ROTERAMDE BOJniMG.
TRE SERIER R. MARTIPI 0.|0%C. UTGLÖDGAD.
CD
Fig. 33-
hava vi här i landet intet att lära från utlandet, men vi måste se till, att vi icke distanseras av utlandet i tillämpningen och de fördelar, som därvid ernås.
Tillägg.
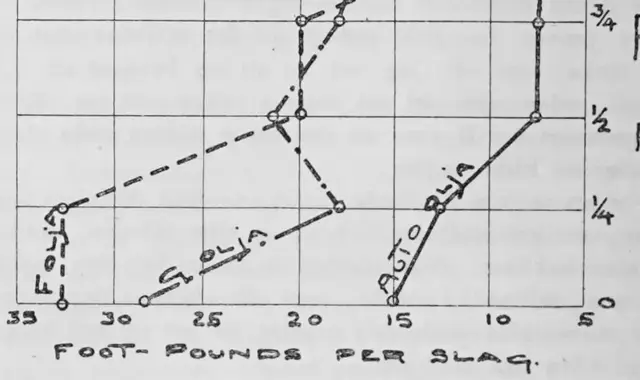
Som en jämförelse till de erhållna utmattningsresultaten, sid. 59, torde följande förtjäna beaktande:
Källa: Internet Archive ·